


Das Fest-Flüssig-Mischen ist eine kritische Operation in zahlreichen industriellen Prozessen – darunter die chemische Produktion, die Lebensmittelverarbeitung, die pharmazeutische Fertigung sowie die Herstellung industrieller Suspensionen. Ob das Ziel die Auflösung eines Pulvers, die Dispersion unlöslicher Partikel oder die Herstellung einer homogenen Mischung ist: Die Mischqualität beeinflusst unmittelbar die Produktkonsistenz und die Verarbeitungszeit.
Die Erzielung einer wirksamen Fest-Flüssig-Mischung ist jedoch nicht immer unkompliziert. Pulver können an der Flüssigkeitsoberfläche verbleiben, feste Partikel am Boden des Behälters sedimentieren, und einige Inhaltsstoffe erfordern eine übermäßig lange Verarbeitungszeit, bis sie den gewünschten Zustand erreichen. Diese Probleme rühren nicht zwangsläufig von einer unzureichenden Leistung des Rührwerks her. Vielmehr beeinflussen Materialeigenschaften, Strömungsmuster, Zuführmethoden sowie die Auswahl der Anlagentechnik das Endergebnis maßgeblich.
Ein Verständnis der häufigsten Herausforderungen ermöglicht es Herstellern, die Mischeffizienz zu steigern – ohne sich allein auf höhere Drehzahlen oder längere Betriebszeiten zu verlassen.
Häufige Probleme beim Fest-Flüssig-Mischen
Ungleichmäßige Feststoffverteilung
Eines der häufigsten Probleme ist die ungleichmäßige Verteilung fester Partikel in der Flüssigkeit. Je nach Dichte können Partikel schwimmen, absinken oder sich in bestimmten Bereichen des Behälters ansammeln.
Wenn die Flüssigkeitsströmung Feststoffe nicht effektiv transportieren kann, weist die Mischung an verschiedenen Stellen unterschiedliche Konzentrationen auf. Dies kann nachgeschaltete Prozesse wie Pumpen, Abfüllen, Filtrieren oder weitere Verarbeitungsschritte beeinträchtigen.
Das Problem hängt oft mit dem Verhältnis zwischen Partikeleigenschaften und dem Mischströmungsmuster zusammen. Ein Rührwerk kann zwar Bewegung im Bereich seines Mischelements erzeugen, doch reicht diese möglicherweise nicht aus, um eine ausreichende Zirkulation im gesamten Behälter sicherzustellen. Folglich bleiben einzelne Feststoffe schlecht verteilt – selbst wenn die Flüssigkeit scheinbar kräftig in Bewegung ist.
Um die Verteilung zu verbessern, ist eine Mischkonfiguration erforderlich, die genau auf die Partikeleigenschaften, die Behältergeometrie und den geforderten Homogenitätsgrad abgestimmt ist.
Langsame Pulvereinbringung und -auflösung
Beim Einbringen von Pulvern in eine Flüssigkeit müssen diese zunächst mit der Flüssigkeit in Kontakt treten und benetzt werden. Lösliche Inhaltsstoffe müssen anschließend auflösen, während unlösliche Materialien bis zum geforderten Grad dispersiert werden müssen.
Diese Prozesse hängen zusammen, sind aber nicht identisch: Ein Pulver kann durch den Behälter verteilt sein, ohne vollständig aufgelöst zu sein; ein unlöslicher Feststoff kann eine Suspension bilden, ohne eine Lösung zu ergeben.
Eine langsame Einbringung tritt auf, wenn die Pulverzufuhr die Kapazität des Systems übersteigt, wenn die Flüssigkeit eine hohe Viskosität aufweist oder wenn die Anlage keinen ausreichenden Kontakt zwischen der festen und der flüssigen Phase gewährleistet. In einigen Fällen bilden sich Agglomerate, die Benetzung und Auflösung zusätzlich verzögern.
Eine kontrolliertere Zuführstrategie – kombiniert mit einem geeigneten Mischströmungsmuster und einer ausreichenden Dispersionsfähigkeit – kann die Verarbeitungszeit verkürzen. Der konkrete Nutzen hängt von der Löslichkeit des Inhaltsstoffs, seinen Partikeleigenschaften sowie den Betriebsbedingungen ab.
Sedimentation fester Stoffe
Sedimentation tritt auf, wenn feste Partikel schneller absinken, als das Mischsystem sie in Schwebe halten kann. Dies ist insbesondere dann relevant, wenn die feste Phase dichter als die Flüssigkeit ist oder wenn die Partikel relativ groß sind.
Sobald sich Feststoffe am Boden des Behälters ansammeln, wird die Mischung weniger homogen. Ablagerungen erschweren zudem die Entleerung, erhöhen den Reinigungsaufwand und machen es schwierig, während der Verarbeitung eine konstante Konzentration aufrechtzuerhalten.
Ein Anheben der Rührerdrehzahl kann in einigen Anwendungen hilfreich sein, stellt jedoch nicht immer die effizienteste Reaktion dar. Die erforderliche Mischwirkung hängt von der Partikelgröße, der Dichtedifferenz, der Flüssigkeitsviskosität sowie der Behältergeometrie ab. Ziel ist es, ausreichend Bewegung zu erzeugen, um die geforderte Suspension aufrechtzuerhalten – ohne unnötige Energie zu verbrauchen oder übermäßige Luft einzutragen.
Für prozessbedingt sedimentationsanfällige Anwendungen sollten Hersteller das Mischströmungsmuster bewerten und bestätigen, dass die Feststoffe unter realen Betriebsbedingungen ausreichend verteilt bleiben.
Übermäßige Mischzeit und Energieverbrauch
Ein Mischprozess wird ineffizient, sobald er mehr Zeit oder Energie benötigt, als für das angestrebte Ergebnis erforderlich ist. Dies kann eintreten, wenn die Anlagentechnik schlecht auf das Material abgestimmt ist, wenn die Pulverzufuhr zu schnell erfolgt oder wenn das Strömungsmuster Feststoffe nicht wirksam mit der Flüssigkeit in Kontakt bringt.
Längere Betriebszeiten führen nicht automatisch zu besseren Ergebnissen. Sobald der geforderte Grad an Auflösung oder Dispersion erreicht ist, bringt zusätzliche Mischzeit kaum noch einen Mehrwert – erhöht jedoch den Energieverbrauch und die Produktionszykluszeit.
Die Effizienz sollte daher anhand eines klar definierten Prozessendpunkts bewertet werden – beispielsweise dem Abschluss der Auflösung, der Erreichung einer bestimmten Konzentrationshomogenität oder einer vorgegebenen Dispersionseigenschaft. Damit ergibt sich eine aussagekräftigere Grundlage zur Leistungsbeurteilung als die reine Mischdauer allein.
Wie sich die Effizienz beim Fest-Flüssig-Mischen verbessern lässt
Optimierung der Zuführmethode
Die Art und Weise, wie Feststoffe in die Flüssigkeit eingebracht werden, beeinflusst den Gesamtprozess entscheidend. Eine einmalige Zugabe großer Pulvermengen kann lokal konzentrierte Bereiche erzeugen, die das Rührwerk nicht schnell genug einarbeiten kann.
Eine kontrollierte Zufuhrrate ermöglicht eine effektivere Benetzung des zugeführten Materials durch die Flüssigkeit. Der Zuführpunkt sollte zudem gemäß dem Zirkulationsmuster des Behälters gewählt werden, um Feststoffe gezielt in den aktiven Mischbereich zu leiten – statt sie in stehenden Zonen anreichern zu lassen.
Bei automatisierten Systemen verbessert eine dosierte Zufuhr die Wiederholgenauigkeit zwischen den Chargen. Die optimale Rate ist anhand des Benetzungsverhaltens des Pulvers, der Eigenschaften der Flüssigkeit sowie der Mischkapazität der Anlage zu bestimmen.
Anpassung der Mischwirkung an den Prozess
Unterschiedliche Fest-Flüssig-Anwendungen erfordern unterschiedliche Mischfähigkeiten. Allgemeines Mischen betont die Verteilung der Komponenten, Auflösung setzt einen effektiven Kontakt zwischen löslichen Feststoffen und der Flüssigkeit voraus, und Dispersion zielt darauf ab, feste Partikel zu verteilen oder Agglomerate aufzubrechen.
Die Auswahl der Anlagentechnik nach dem konkreten Prozessziel hilft, unnötige Verarbeitungsschritte zu vermeiden. So bietet ein System, das primär für die Grobzirkulation ausgelegt ist, möglicherweise nicht die lokale Mischintensität, die anspruchsvolle Dispersionstasks erfordern. Umgekehrt ist ein Hochscher-Rührer unnötig, wenn eine schonende Durchmischung ausreichend ist.
Die richtige Wahl stellt ein Gleichgewicht zwischen Dispersionsfähigkeit, Zirkulationsleistung, Verarbeitungszeit und Produktanforderungen her.
Berücksichtigung von Viskosität und Partikeleigenschaften
Die Viskosität der Flüssigkeit beeinflusst den Strömungswiderstand, während Größe und Dichte der Partikel bestimmen, wie sich Feststoffe im Behälter bewegen. Diese Variablen sind stets gemeinsam – nicht isoliert – zu bewerten.
Eine hochviskose Flüssigkeit kann die Zirkulation einschränken und eine gleichmäßige Partikelverteilung erschweren. Große oder dichte Partikel sedimentieren rasch, feine Pulver hingegen sind oft schwer zu benetzen oder zu dispergieren. Formulierungsänderungen oder Temperaturschwankungen während des Betriebs können das Mischverhalten ebenfalls verändern.
Sofern möglich, sollten Geräteversuche mit repräsentativen Materialien und realistischen Prozessbedingungen durchgeführt werden. Dadurch lässt sich klären, ob die wesentliche Einschränkung in der Zirkulation, der Benetzung, der Partikelsuspension oder der Dispersion liegt.
Überprüfung der Behältergeometrie und der Rührwerksinstallation
Die Mischleistung hängt vom Gesamtsystem ab – nicht nur vom Rührwerk allein. Behälterabmessungen, Arbeitsvolumen, Flüssigkeitsstand, Installationsposition sowie die Lage des Feststoffzuführpunkts beeinflussen sämtlich das Strömungsmuster.
Schlecht positionierte Anlagen können Bereiche des Behälters mit geringer Bewegung hinterlassen. In solchen Fällen verbessert häufig bereits eine Anpassung der Installationsanordnung oder die Wahl einer besser geeigneten Mischkonfiguration die Leistung wirkungsvoller als eine bloße Leistungssteigerung.
Bei der Skalierung eines Prozesses müssen Hersteller zudem Änderungen in der Behältergeometrie und im Chargenvolumen berücksichtigen. Eine Konfiguration, die in einem kleinen Laborbehälter gut funktioniert, erzeugt möglicherweise in einem größeren Produktionsbehälter nicht dieselbe Zirkulation und Dispersion.
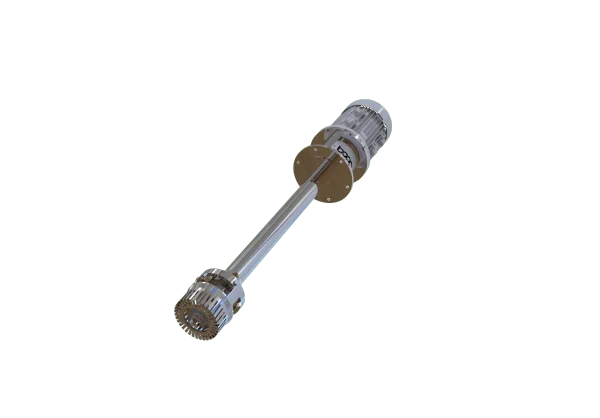
Die Rolle des Hochscher-Strahlmischers bei Fest-Flüssig-Anwendungen
Für Prozesse, die eine Hochgeschwindigkeitsdispersion, die Fest-Flüssig-Auflösung oder eine intensive Durchmischung erfordern, ist der Radialfluss-Hochscher-Strahlmischer eine prüfenswerte Lösung.
Der Radialfluss-Hochscher-Strahlmischer FRK ist speziell für diese Anwendungen konzipiert. Seine Radialströmungskonfiguration legt den Schwerpunkt auf die Dispersionsleistung und macht ihn daher besonders geeignet für Prozesse, bei denen ein effektiver Fest-Flüssig-Kontakt sowie die Aufbrechung von Agglomeraten entscheidend sind.
Verglichen mit einem Axial-Radial-Fluss-Strahlmischer wie dem FRJ priorisiert der FRK eine stärkere Dispersionswirkung bei geringerer Gesamtzirkulationsleistung. Die Geräteauswahl muss daher stets der primären Prozessanforderung entsprechen: stärkere Dispersion oder größere Gesamtzirkulation.
Ein Hochscher-Strahlmischer ist keine universelle Lösung für jeden Fest-Flüssig-Prozess. Seine Eignung hängt von den Materialeigenschaften, dem geforderten Verarbeitungsergebnis, der Behälterkonfiguration sowie den Betriebsbedingungen ab. Für Anwendungen mit spezifischen Emulgier- oder Homogenisierungsanforderungen sind möglicherweise andere Anlagentechniken erforderlich.
Aufbau eines effizienteren Mischprozesses
Die Effizienz beim Fest-Flüssig-Mischen hängt von mehr ab als nur von der Rührerdrehzahl oder der installierten Leistung. Ungleichmäßige Verteilung, langsame Einbringung, Sedimentation und übermäßige Verarbeitungszeit können aus einer Diskrepanz zwischen Materialeigenschaften, Strömungsmustern, Zuführmethoden und der Leistungsfähigkeit der Anlagentechnik resultieren.
Hersteller können die Leistung verbessern, indem sie die Feststoffzufuhr kontrollieren, eine Mischwirkung wählen, die exakt dem Prozessziel entspricht, und Viskosität, Partikeleigenschaften sowie Behältergeometrie gemeinsam bewerten. Für Anwendungen mit intensiver Dispersion kann ein geeigneter Hochscher-Strahlmischer die Fest-Flüssig-Kontaktfläche verbessern und das gewünschte Ergebnis effizienter erreichen.
Entscheidend ist es, die eigentliche Prozesseinschränkung zu identifizieren, bevor Anlagentechnik oder Betriebsbedingungen verändert werden. Ein optimal abgestimmtes Mischsystem trägt zu konsistenterer Produktqualität, kürzeren Verarbeitungszyklen und zuverlässigerer Produktion bei.


