


Integrierter Boden-Magnetrührer
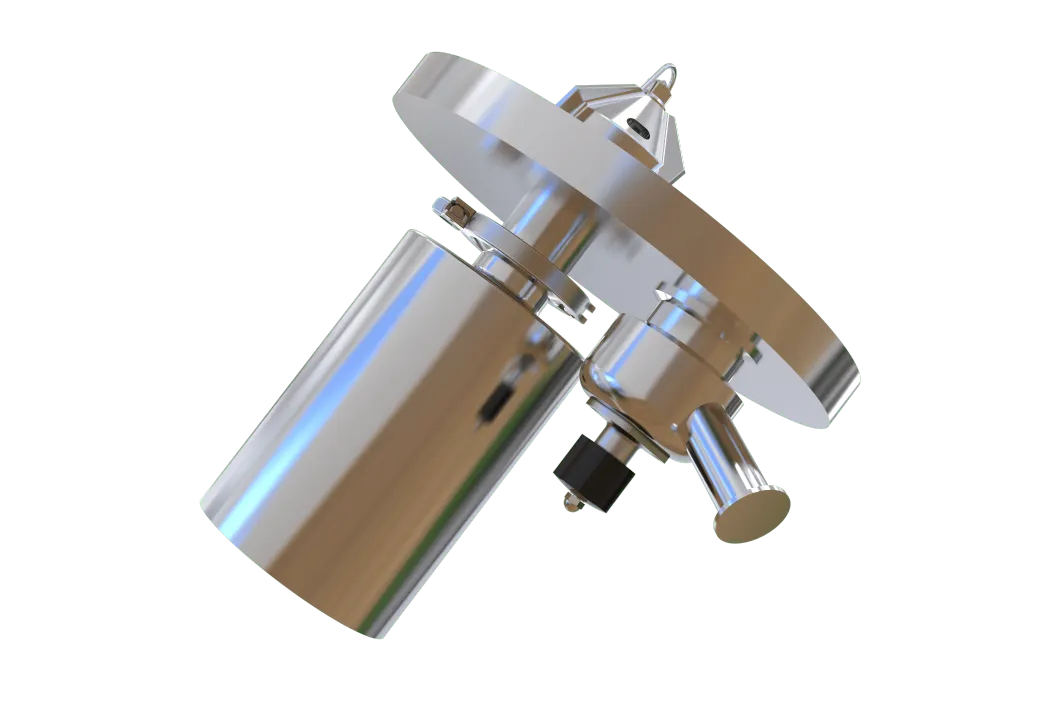
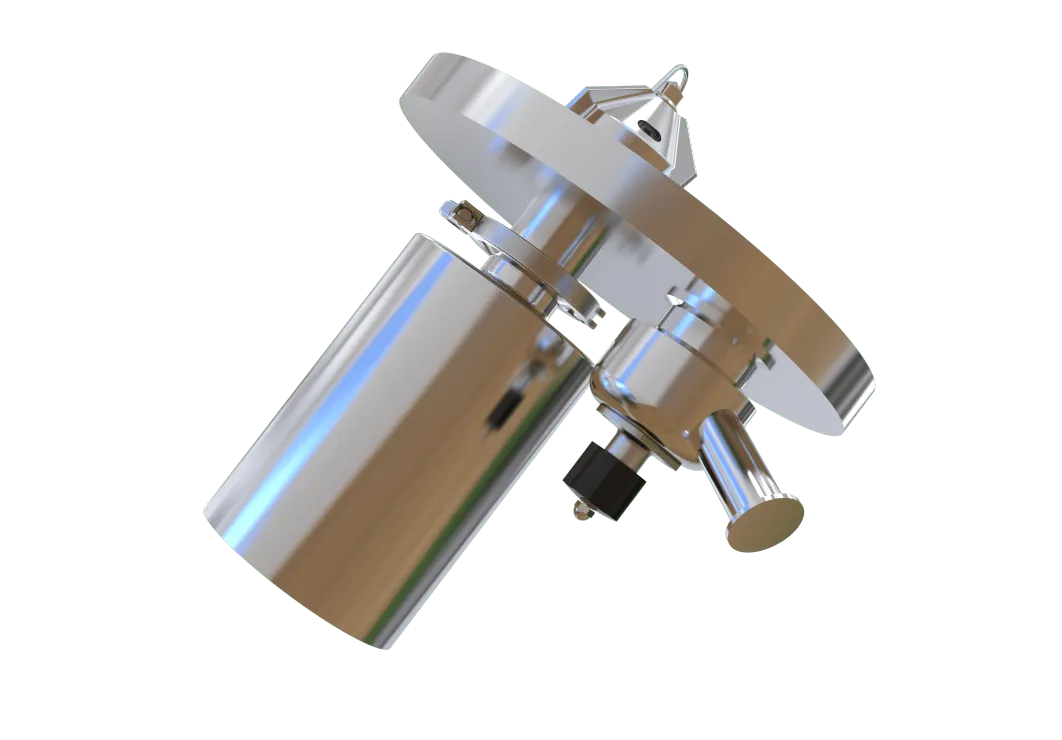
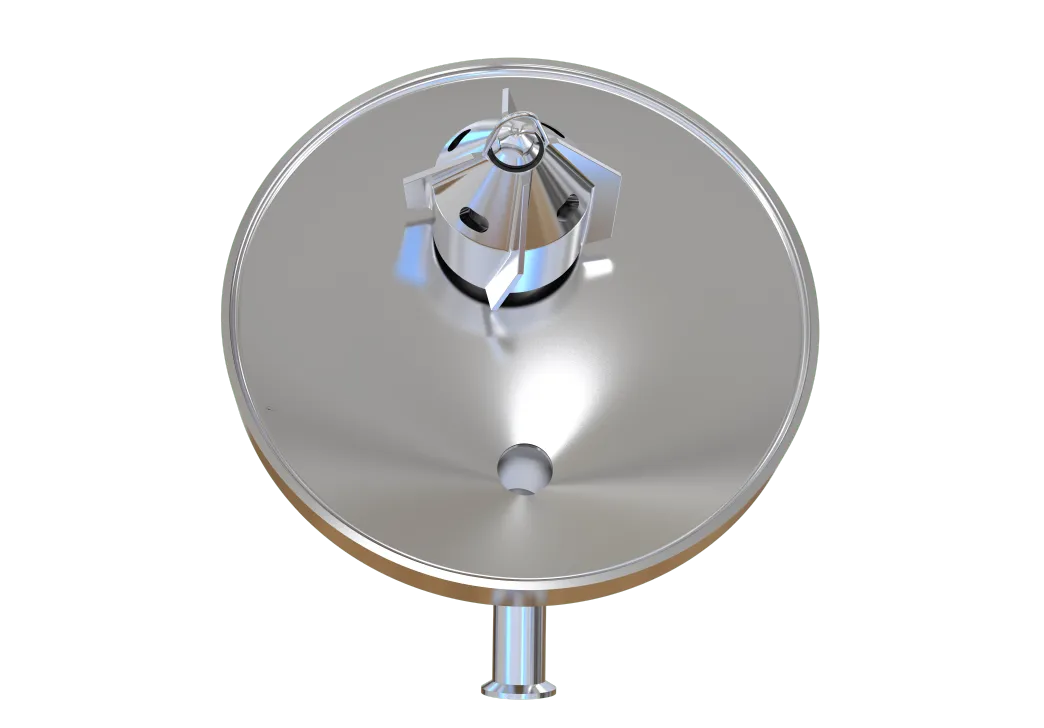
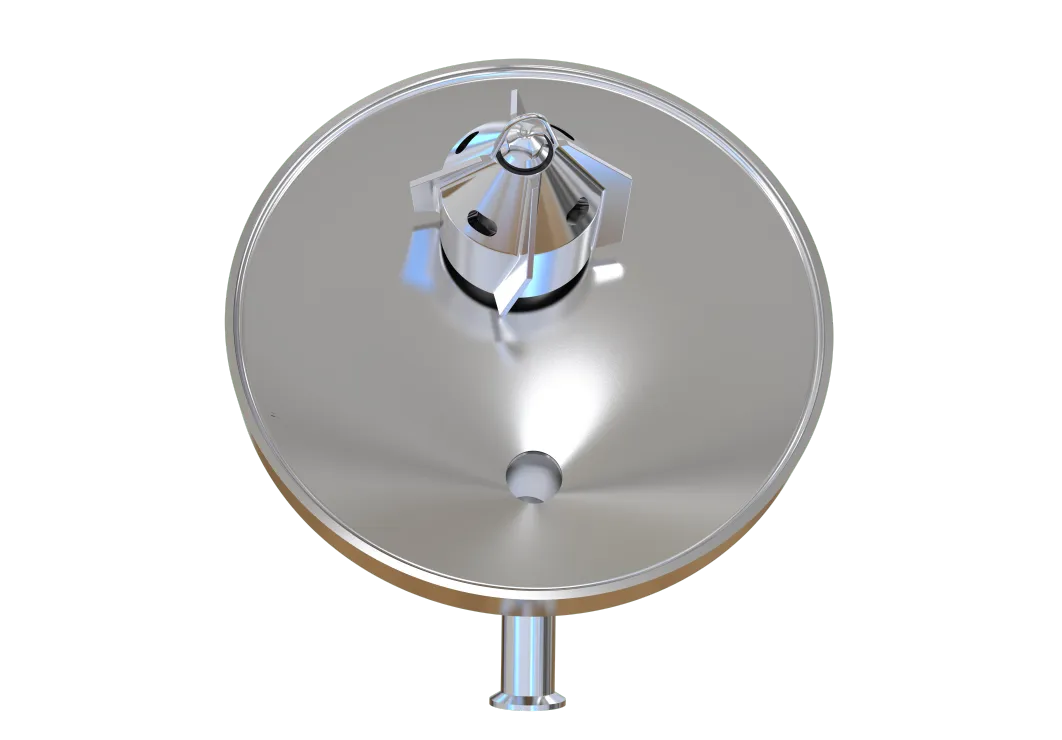
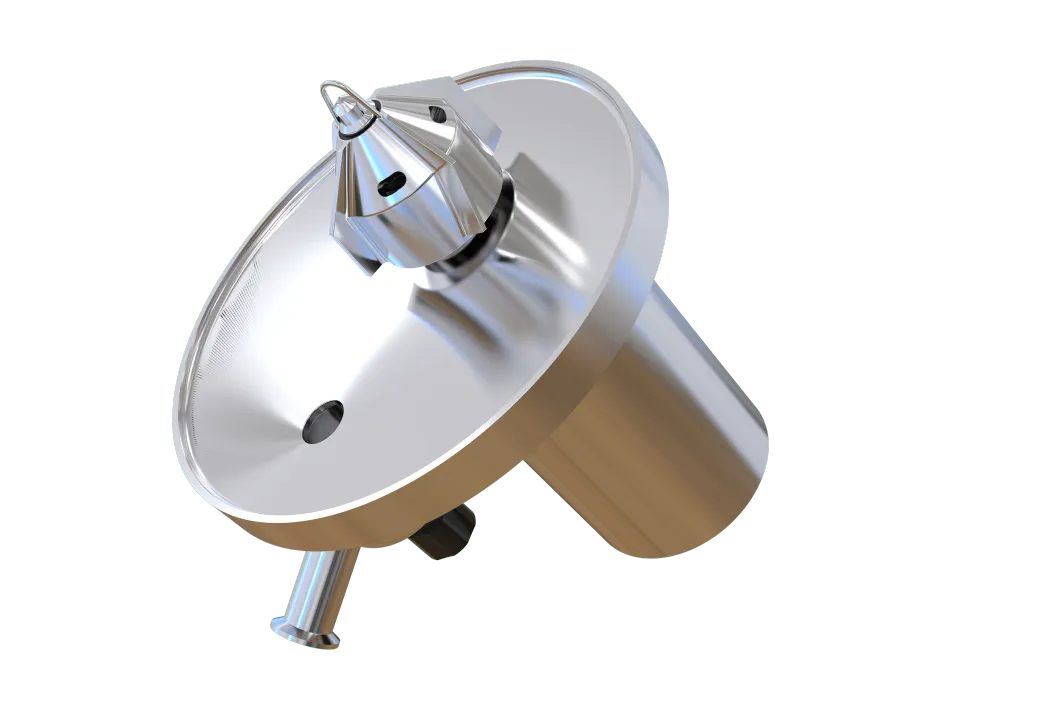
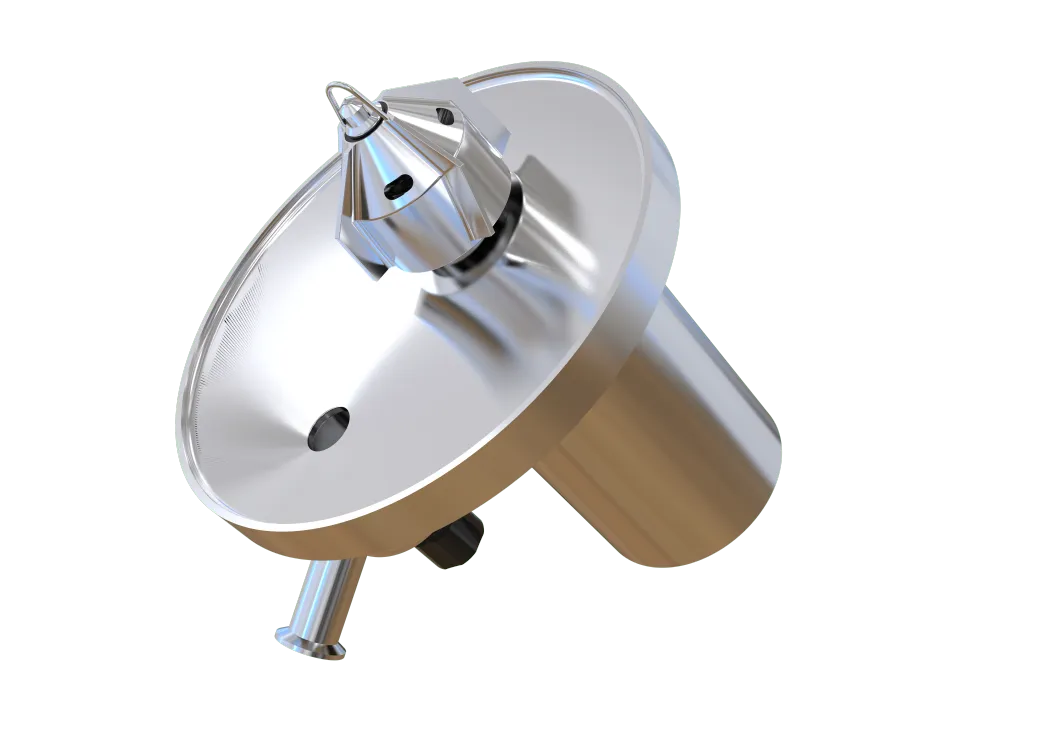
In Hochreinheitsbranchen wie der Biopharmazie, der Impfstoffformulierung, der Funktionslebensmittelverarbeitung und der Laborforschung stellt die Erzielung absoluter Sterilität und maximaler Produktausbeute eine fortwährende ingenieurtechnische Herausforderung dar. Herkömmliche Behälterkonstruktionen, bei denen Rührsysteme und Ablassmechanismen als separate Komponenten betrachtet werden, weisen häufig lokale Fluidstagnation, Chargen-übergreifende Kreuzkontamination und kostspieligen Produktverlust auf.
Unser Integrierter Boden-Magnetrührer definiert das hygienische Fluidhandling neu. Durch die konstruktive Integration der Isolationshülse, des gewölbten Behälterbodens und des spüloptimierten bodenmontierten Ablassventils in einen einzigen, nahtlosen, monolithischen Block eliminiert diese fortschrittliche Prozesslösung sämtliche Stagnationszonen vollständig und gewährleistet echte Null-Totraum-Leistung sowie vollständige Produktentleerung.
Die ingenieurtechnische Herausforderung
Die herkömmliche Fertigung hygienischer Behälter erfordert von Konstrukteuren, den Magnetrührer und das bodenmontierte Ablaufventil von unterschiedlichen Lieferanten zu beziehen. Dieser fragmentierte Ansatz führt zu mehreren technischen Schwachstellen in der Produktionslinie:
• Die Falle der Schweißnähte: Das Aufschweißen separater Anschlüsse und Ventilgehäuse auf den gewölbten Behälterboden erzeugt mikroskopische Spalten und wärmebeeinflusste Zonen (HAZ). Mit der Zeit werden diese Bereiche stark anfällig für Rouging, Lochkorrosion und bakterielle Biofilmbildung.
• Ineffiziente Reinigungszyklen im Platz (CIP): Standardkonfigurationen erzeugen zwangsläufig „Toträume“ – Bereiche, in denen die Strömungsgeschwindigkeit während des Spülens nahe null absinkt. Dadurch wird die Reinigungsvalidierung extrem schwierig und erfordert verlängerte CIP-Zyklen, übermäßigen Chemikalienverbrauch sowie Validierungsfehlschläge.
• Mechanische und thermische Spannungen: Das vor Ort durchgeführte Schweißen verursacht lokale thermische Verformung. Selbst geringfügige Verwerfungen des gewölbten Bodens können die Antriebsachse des Magnetrührers ausrichten und so zu vorzeitigem Lagerverschleiß sowie katastrophalem Entkoppeln während des Betriebs führen.
Unsere integrierte Architektur umgeht diese Risiken, indem sie eine werkseitig gefertigte, vorausgerichtete Baugruppe liefert, die mehrere Feldschweißungen durch eine einzige, hochpräzise hygienische Schnittstelle ersetzt.
Schlüsselvorteile der Konstruktion
Null-Rückstand und absolute Entleerbarkeit
Die Kernphilosophie dieser Konstruktion ist die vollständige Eliminierung von Totraum. Die Gehäusehülle des magnetischen Antriebs ist direkt neben dem Sitz des bodenmontierten Behälterventils eingebettet. Sobald das Ablassventil betätigt wird, ist der Fluidpfad vollständig frei von Hindernissen. Jeder Tropfen Ihrer hochwertigen Charge entleert sich sauber – ohne Restflüssigkeit am Behälterboden. Damit wird die Ausbeute pro Charge maximiert und die Umrüstzeit zwischen Produktionskampagnen verkürzt.
Radikale Raumoptimierung
Moderne Reinräume, Pilotanlagen und modulare Bioprozess-Skids arbeiten unter engen räumlichen Vorgaben. Standardmäßige bodengetriebene Mischer mit benachbartem Ventil erfordern erheblichen Freiraum unterhalb des Behälters, was dazu zwingt, die Behälter auf hohen, schweren Stützen zu montieren. Die ultrakompakte, niedrige Bauform des integrierten Mixers minimiert die Gesamtabmessungen unterhalb des Behälters. Dies verbessert den Wartungszugang für das Personal, vereinfacht die Rohrverbindungen und ermöglicht ein insgesamt niedrigeres Anlagenprofil.
Vereinfachte Behälterfertigung
Für Behälterhersteller und OEMs entfällt mit dieser Einheit der komplexe Aufwand für manuelles Layout, Zuschnitt, Anpassen und Mehrlagenschweißen separater Komponenten. Da der gewölbte Boden und das Ventilgehäuse bereits vorkonfektioniert und CNC-gefertigt sind, wird das Risiko einer schweißbedingten Verwerfung vollständig eliminiert. Dies gewährleistet von Tag eins an eine perfekte Konzentrizität zwischen magnetischem Antrieb und Behältermittellinie.
Werkstoffwissenschaft für höchste Compliance
Um aggressiven Reinigungschemikalien im Platz (CIP), hochdruckhaltigen Dampfim-Platz-(SIP)-Thermozyklen sowie abrasiven Prozessmedien standzuhalten, werden alle benetzten Komponenten aus vollständig rückverfolgbaren, hochwertigen Werkstoffen hergestellt:
• Benetzte Metallurgie: Verfügbar in Premium-SS316L oder SS04-Edelstahl. Die Oberflächen durchlaufen eine fortschrittliche mechanische Polierung sowie optional Elektropolierung, um ultra-glatte Oberflächen zu erzielen und Proteinbindung sowie bakterielle Adhäsion drastisch zu reduzieren.
• Hochentwickelte Reibungskupplungen: Die inneren dynamischen Lager bilden das Herzstück der Zuverlässigkeit des Mixers. Kunden können zwischen Siliziumkarbid (SiC) oder Wolframkarbid (Hartlegierung) wählen. Diese fortschrittlichen technischen Keramiken zeichnen sich durch außergewöhnliche Härte, nahezu null Reibungskoeffizienten, hervorragende Beständigkeit gegen thermischen Schock sowie vollständige Partikelfreiheit aus – sie kontaminieren sterile Chargen daher nicht.
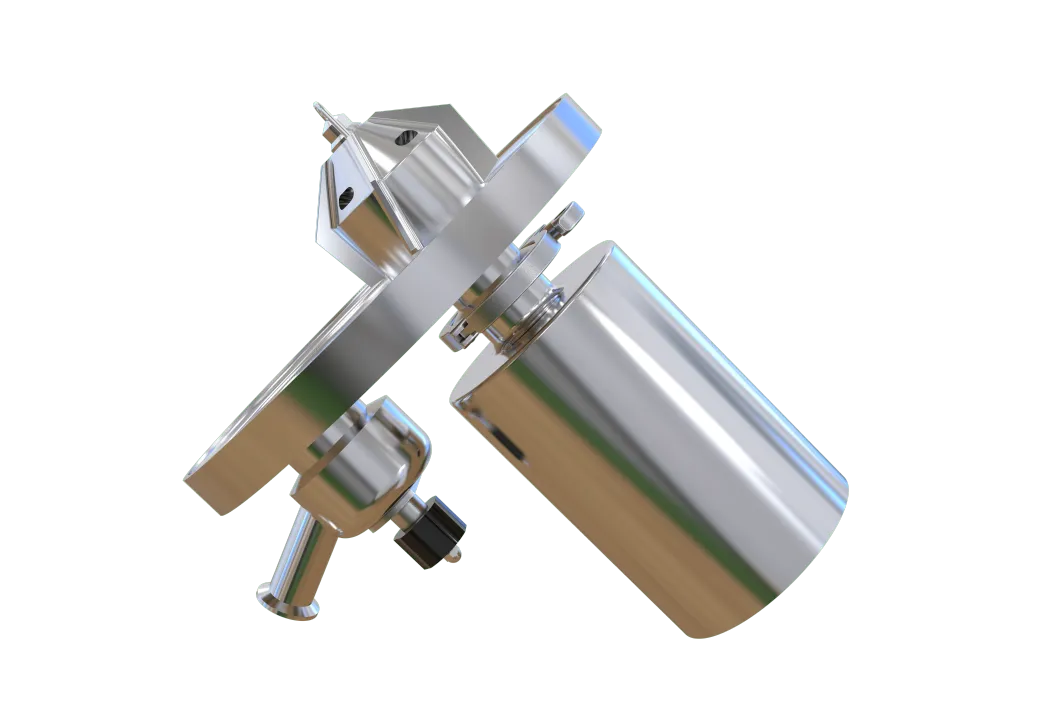
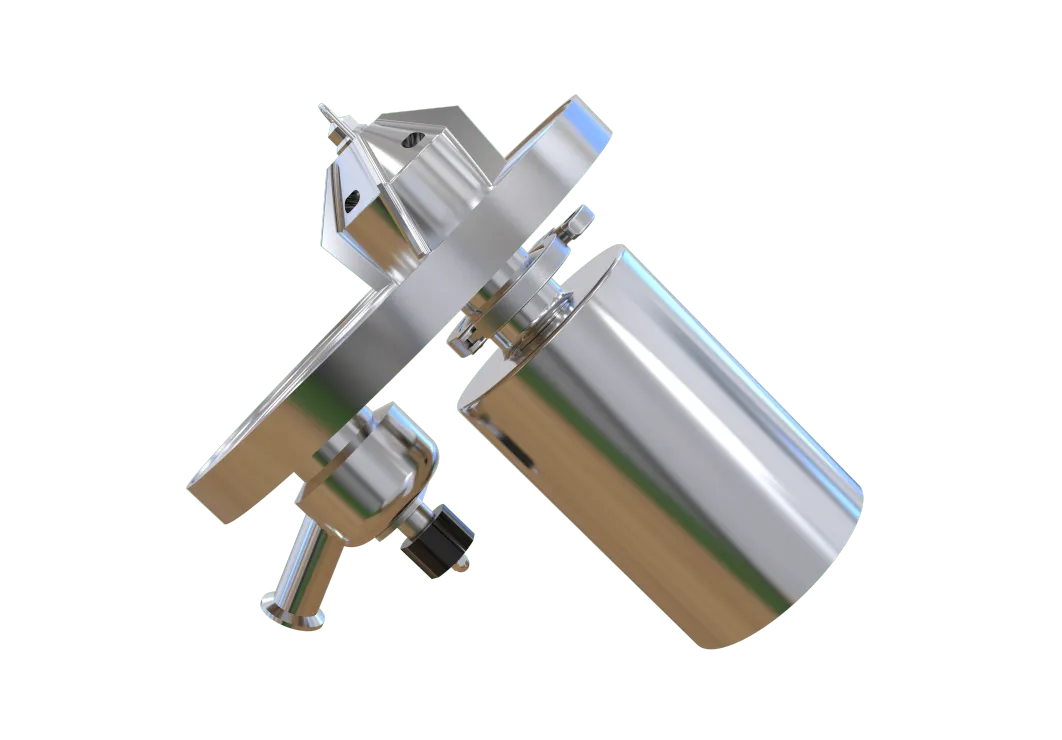
Strukturell besteht die gesamte Baugruppe aus einem hocheffizienten Hydrofoil-Rührflügel, einem integrierten robusten gewölbten Boden, präzisen dynamischen Lagern, einer hermetisch abgedichteten statischen Isolationshülse, einem integrierten flussoptimierten bodenmontierten Behälterventil sowie einem verstärkten Motorgehäuse-Adapter.
Fluidodynamik: Hochschergleichmäßige Radialauflösung
Das System nutzt einen konstruktiv optimierten, bodengetriebenen Wirbelmechanismus, um schnelles, homogenes Mischen zu erreichen – ohne die Integrität der Gehäusehülle zu beeinträchtigen:
Die Saugphase: Während der magnetische Antrieb den inneren Rührflügel dreht, erzeugt dieser einen starken zentralen Abwärtswirbel. Diese lokalisierte Unterdruckzone zieht schwebende Pulver, dichte Kristalle oder nicht mischbare Flüssigkeiten rasch in den hochschergeladenen Kern der Rührblätter.
Radiale Projektion: Zentrifugalkräfte beschleunigen das Medium radial nach außen vom Außendurchmesser des Rührflügels. Das Fluid wird mit hoher Geschwindigkeit radial gegen die unteren gekrümmten Wände des gewölbten Bodens projiziert.
Die axiale Schleife: Bei Aufprall auf die Behälterwand wandelt sich die kinetische Energie in eine aufwärts gerichtete axiale Strömung um, die das Fluid entlang der Behälterwand nach oben treibt. Wenn die Energie nahe der Oberfläche abklingt, wird die Flüssigkeit wieder in den zentralen Wirbel zurückgezogen.
Diese kontinuierliche, hochturbulente Schleife erreicht schnelles Makromischen, Homogenisieren, Auflösen und Partikelverteilung über die gesamte Charge – stets unter vollständiger Isolation des Fluids hinter einer festen, dichtungsfreien metallischen Barriere.
Zielbranchenanwendungen
Diese integrierte Mischlösung wurde speziell für klein- bis mitteldurchmessrige Prozessbehälter, Reaktionsgefäße und Fermentationsanlagen entwickelt, bei denen Kreuzkontamination absolut inakzeptabel ist:
• Biopharmazie: Sterile Pufferzubereitung, Plasmaseparation, Medienzubereitung, Impfstoffformulierung und Haltebehälter für monoklonale Antikörper.
• Fortgeschrittene Lebensmittel- und Getränkeindustrie: Mischen von Säuglingsnahrung, Anreicherung flüssiger Vitamine, Suspension von Aromatemulsionen und Enzymverarbeitung in der Milchindustrie.
• Kosmetik und Körperpflege: Hochwertige Hautpflegelotionen, sterile Augenlösungen und Mischen topischer Gele.
• Pilotanlagen und Forschungs- & Entwicklungs-Labore: Modulare Labormessreaktoren, Skalierungssysteme sowie kritische pilotmaßstäbliche Fermentationsskids.

Beschreibung
In Hochreinheitsbranchen wie der Biopharmazie, der Impfstoffformulierung, der Funktionslebensmittelverarbeitung und der Laborforschung stellt die Erzielung absoluter Sterilität und maximaler Produktausbeute eine fortwährende ingenieurtechnische Herausforderung dar. Herkömmliche Behälterkonstruktionen, bei denen Rührsysteme und Ablassmechanismen als separate Komponenten betrachtet werden, weisen häufig lokale Fluidstagnation, Chargen-übergreifende Kreuzkontamination und kostspieligen Produktverlust auf.
Unser Integrierter Boden-Magnetrührer definiert das hygienische Fluidhandling neu. Durch die konstruktive Integration der Isolationshülse, des gewölbten Behälterbodens und des spüloptimierten bodenmontierten Ablassventils in einen einzigen, nahtlosen, monolithischen Block eliminiert diese fortschrittliche Prozesslösung sämtliche Stagnationszonen vollständig und gewährleistet echte Null-Totraum-Leistung sowie vollständige Produktentleerung.
Die ingenieurtechnische Herausforderung
Die herkömmliche Fertigung hygienischer Behälter erfordert von Konstrukteuren, den Magnetrührer und das bodenmontierte Ablaufventil von unterschiedlichen Lieferanten zu beziehen. Dieser fragmentierte Ansatz führt zu mehreren technischen Schwachstellen in der Produktionslinie:
• Die Falle der Schweißnähte: Das Aufschweißen separater Anschlüsse und Ventilgehäuse auf den gewölbten Behälterboden erzeugt mikroskopische Spalten und wärmebeeinflusste Zonen (HAZ). Mit der Zeit werden diese Bereiche stark anfällig für Rouging, Lochkorrosion und bakterielle Biofilmbildung.
• Ineffiziente Reinigungszyklen im Platz (CIP): Standardkonfigurationen erzeugen zwangsläufig „Toträume“ – Bereiche, in denen die Strömungsgeschwindigkeit während des Spülens nahe null absinkt. Dadurch wird die Reinigungsvalidierung extrem schwierig und erfordert verlängerte CIP-Zyklen, übermäßigen Chemikalienverbrauch sowie Validierungsfehlschläge.
• Mechanische und thermische Spannungen: Das vor Ort durchgeführte Schweißen verursacht lokale thermische Verformung. Selbst geringfügige Verwerfungen des gewölbten Bodens können die Antriebsachse des Magnetrührers ausrichten und so zu vorzeitigem Lagerverschleiß sowie katastrophalem Entkoppeln während des Betriebs führen.
Unsere integrierte Architektur umgeht diese Risiken, indem sie eine werkseitig gefertigte, vorausgerichtete Baugruppe liefert, die mehrere Feldschweißungen durch eine einzige, hochpräzise hygienische Schnittstelle ersetzt.
Schlüsselvorteile der Konstruktion
Null-Rückstand und absolute Entleerbarkeit
Die Kernphilosophie dieser Konstruktion ist die vollständige Eliminierung von Totraum. Die Gehäusehülle des magnetischen Antriebs ist direkt neben dem Sitz des bodenmontierten Behälterventils eingebettet. Sobald das Ablassventil betätigt wird, ist der Fluidpfad vollständig frei von Hindernissen. Jeder Tropfen Ihrer hochwertigen Charge entleert sich sauber – ohne Restflüssigkeit am Behälterboden. Damit wird die Ausbeute pro Charge maximiert und die Umrüstzeit zwischen Produktionskampagnen verkürzt.
Radikale Raumoptimierung
Moderne Reinräume, Pilotanlagen und modulare Bioprozess-Skids arbeiten unter engen räumlichen Vorgaben. Standardmäßige bodengetriebene Mischer mit benachbartem Ventil erfordern erheblichen Freiraum unterhalb des Behälters, was dazu zwingt, die Behälter auf hohen, schweren Stützen zu montieren. Die ultrakompakte, niedrige Bauform des integrierten Mixers minimiert die Gesamtabmessungen unterhalb des Behälters. Dies verbessert den Wartungszugang für das Personal, vereinfacht die Rohrverbindungen und ermöglicht ein insgesamt niedrigeres Anlagenprofil.
Vereinfachte Behälterfertigung
Für Behälterhersteller und OEMs entfällt mit dieser Einheit der komplexe Aufwand für manuelles Layout, Zuschnitt, Anpassen und Mehrlagenschweißen separater Komponenten. Da der gewölbte Boden und das Ventilgehäuse bereits vorkonfektioniert und CNC-gefertigt sind, wird das Risiko einer schweißbedingten Verwerfung vollständig eliminiert. Dies gewährleistet von Tag eins an eine perfekte Konzentrizität zwischen magnetischem Antrieb und Behältermittellinie.
Werkstoffwissenschaft für höchste Compliance
Um aggressiven Reinigungschemikalien im Platz (CIP), hochdruckhaltigen Dampfim-Platz-(SIP)-Thermozyklen sowie abrasiven Prozessmedien standzuhalten, werden alle benetzten Komponenten aus vollständig rückverfolgbaren, hochwertigen Werkstoffen hergestellt:
• Benetzte Metallurgie: Verfügbar in Premium-SS316L oder SS04-Edelstahl. Die Oberflächen durchlaufen eine fortschrittliche mechanische Polierung sowie optional Elektropolierung, um ultra-glatte Oberflächen zu erzielen und Proteinbindung sowie bakterielle Adhäsion drastisch zu reduzieren.
• Hochentwickelte Reibungskupplungen: Die inneren dynamischen Lager bilden das Herzstück der Zuverlässigkeit des Mixers. Kunden können zwischen Siliziumkarbid (SiC) oder Wolframkarbid (Hartlegierung) wählen. Diese fortschrittlichen technischen Keramiken zeichnen sich durch außergewöhnliche Härte, nahezu null Reibungskoeffizienten, hervorragende Beständigkeit gegen thermischen Schock sowie vollständige Partikelfreiheit aus – sie kontaminieren sterile Chargen daher nicht.
Strukturell besteht die gesamte Baugruppe aus einem hocheffizienten Hydrofoil-Rührflügel, einem integrierten robusten gewölbten Boden, präzisen dynamischen Lagern, einer hermetisch abgedichteten statischen Isolationshülse, einem integrierten flussoptimierten bodenmontierten Behälterventil sowie einem verstärkten Motorgehäuse-Adapter.
Fluidodynamik: Hochschergleichmäßige Radialauflösung
Das System nutzt einen konstruktiv optimierten, bodengetriebenen Wirbelmechanismus, um schnelles, homogenes Mischen zu erreichen – ohne die Integrität der Gehäusehülle zu beeinträchtigen:
Die Saugphase: Während der magnetische Antrieb den inneren Rührflügel dreht, erzeugt dieser einen starken zentralen Abwärtswirbel. Diese lokalisierte Unterdruckzone zieht schwebende Pulver, dichte Kristalle oder nicht mischbare Flüssigkeiten rasch in den hochschergeladenen Kern der Rührblätter.
Radiale Projektion: Zentrifugalkräfte beschleunigen das Medium radial nach außen vom Außendurchmesser des Rührflügels. Das Fluid wird mit hoher Geschwindigkeit radial gegen die unteren gekrümmten Wände des gewölbten Bodens projiziert.
Die axiale Schleife: Bei Aufprall auf die Behälterwand wandelt sich die kinetische Energie in eine aufwärts gerichtete axiale Strömung um, die das Fluid entlang der Behälterwand nach oben treibt. Wenn die Energie nahe der Oberfläche abklingt, wird die Flüssigkeit wieder in den zentralen Wirbel zurückgezogen.
Diese kontinuierliche, hochturbulente Schleife erreicht schnelles Makromischen, Homogenisieren, Auflösen und Partikelverteilung über die gesamte Charge – stets unter vollständiger Isolation des Fluids hinter einer festen, dichtungsfreien metallischen Barriere.
Zielbranchenanwendungen
Diese integrierte Mischlösung wurde speziell für klein- bis mitteldurchmessrige Prozessbehälter, Reaktionsgefäße und Fermentationsanlagen entwickelt, bei denen Kreuzkontamination absolut inakzeptabel ist:
• Biopharmazie: Sterile Pufferzubereitung, Plasmaseparation, Medienzubereitung, Impfstoffformulierung und Haltebehälter für monoklonale Antikörper.
• Fortgeschrittene Lebensmittel- und Getränkeindustrie: Mischen von Säuglingsnahrung, Anreicherung flüssiger Vitamine, Suspension von Aromatemulsionen und Enzymverarbeitung in der Milchindustrie.
• Kosmetik und Körperpflege: Hochwertige Hautpflegelotionen, sterile Augenlösungen und Mischen topischer Gele.
• Pilotanlagen und Forschungs- & Entwicklungs-Labore: Modulare Labormessreaktoren, Skalierungssysteme sowie kritische pilotmaßstäbliche Fermentationsskids.
Anwendung


Spezifikationen
| Modell | YCJ051-6-0.4 Servo 400-L | YCJ051-8-0.4 Servo 400-L | YCJ052-10-0.4 Servo 400-L | YCJ052-12-0.4 Servo 400-L | YCJ052-14-0.4 Servo 400-L | YCJ053-16-0.4 Servo 400-L | |
|---|---|---|---|---|---|---|---|
| Kopfgroße | ID159*3 | ID200*3 | ID250*4 | ID300*4 | ID350*5 | ID400*6 | |
| Auslassventil-Spezifikation | 0.5\ | 0.5\ | 0.75\ | 0.75\ | 0.75\ | 1\" | |
| Arbeitsdruck | 0.3 | 0.3 | 0.3 | 0.3 | 0.3 | 0.3 | MPa |
| Leistung | 0.4/220V\t | 0.4/220V\t | 0.4/220V\t | 0.4/220V\t | 0.4/220V\t | 0.4/220V\t | |
| Drehzahl | 0-400 | 0-400 | 0-400 | 0-400 | 0-400 | 0-400 |
Vorteilsvergleich


JETZT KONTAKTIEREN


