


La tecnología de fermentación se utiliza ampliamente para producir productos biológicos valiosos, incluyendo enzimas, probióticos, ácido hialurónico y otros ingredientes de base biológica. Sin embargo, los desafíos del procesamiento de fermentación no terminan cuando se completa la reacción biológica. La transferencia de materiales derivados de la fermentación a través de las etapas de procesamiento posterior puede influir significativamente en la consistencia de la producción y la calidad del producto final.
A diferencia de los líquidos industriales simples, los productos de fermentación a menudo contienen composiciones complejas, incluyendo células microbianas, proteínas, polisacáridos, componentes en suspensión o sustancias de alto peso molecular. Su viscosidad, sensibilidad al esfuerzo mecánico y comportamiento de flujo pueden cambiar durante el procesamiento.
Por esta razón, el equipo de bombeo debe hacer más que simplemente proporcionar un flujo suficiente. Necesita manejar las características cambiantes del fluido mientras mantiene condiciones de transferencia suaves, rendimiento higiénico y operación confiable.
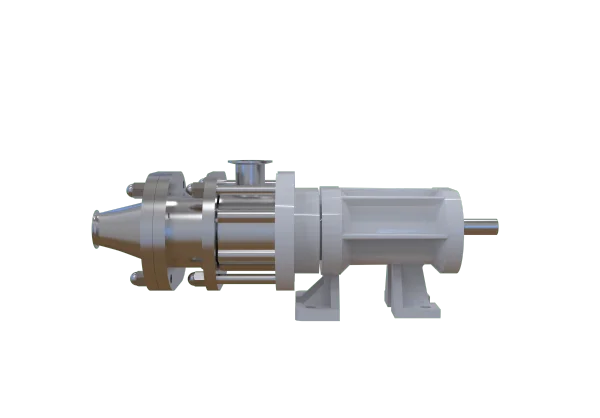
Una bomba sanitaria de doble tornillo proporciona una solución adecuada para estas aplicaciones exigentes mediante un transporte axial continuo, operación de baja pulsación y manejo flexible de diferentes viscosidades. Su diseño ayuda a los fabricantes a mantener un movimiento estable del fluido desde los procesos de fermentación hasta la preparación del producto posterior.
Manejo de fluidos de fermentación complejos después del procesamiento en biorreactor
Después de la fermentación, los materiales típicamente ingresan a varias etapas posteriores, como separación, concentración, purificación o formulación. En esta etapa, las propiedades físicas del producto pueden variar considerablemente.
Por ejemplo, el caldo de fermentación puede contener componentes biológicos en suspensión con una viscosidad relativamente baja, mientras que los productos de fermentación concentrados pueden volverse significativamente más espesos y más difíciles de transferir.
Los desafíos comunes de bombeo incluyen:
- Aumento de la resistencia al flujo causado por una mayor viscosidad
- Condiciones de transferencia inestables durante los procesos de concentración
- Daño del producto causado por un esfuerzo mecánico excesivo
- Requisitos de limpieza difíciles para materiales biológicos
La bomba sanitaria de doble tornillo aborda estos desafíos mediante un principio de funcionamiento de desplazamiento positivo. Dos tornillos giran dentro de la cámara de la bomba y crean cavidades selladas continuas que mueven el producto suavemente desde la entrada hasta la salida.
Este método de transporte continuo proporciona un rendimiento de transferencia estable, al tiempo que reduce las fluctuaciones de presión comúnmente asociadas con mecanismos de bombeo intermitentes.
Para los productos derivados de la fermentación, mantener un entorno de flujo predecible ayuda a respaldar condiciones de procesamiento posteriores consistentes.
Manejo suave de enzimas y productos probióticos durante la transferencia
Las enzimas y los probióticos son productos importantes derivados de la fermentación utilizados en las industrias alimentaria, de nutrición, biotecnológica y otras. Durante el procesamiento, estos productos pueden requerir un manejo cuidadoso para preservar sus características previstas.
El esfuerzo mecánico durante la transferencia es una consideración importante, especialmente cuando los productos contienen componentes biológicos sensibles. Una compresión fuerte, un flujo inestable o una turbulencia excesiva pueden crear dificultades para mantener condiciones de procesamiento consistentes.
La bomba sanitaria de doble tornillo SLGP utiliza una estructura de tornillo sin contacto, donde los tornillos giratorios operan sin contacto directo entre sí ni con la cámara de la bomba. Este diseño ayuda a reducir el desgaste mecánico y respalda una operación estable durante la producción continua.
La bomba también proporciona una transferencia de baja pulsación mediante un movimiento axial suave en lugar de un transporte basado en impactos repetidos. Esta característica la hace adecuada para aplicaciones donde se requiere un manejo controlado, incluyendo:
- Transferencia de productos de fermentación de enzimas
- Procesamiento de cultivos probióticos
- Preparación de ingredientes biológicos
- Movimiento de líquidos de fermentación de alta pureza
Al proporcionar un entorno de transferencia más estable, la tecnología de bomba de doble tornillo ayuda a los fabricantes a mantener un mejor control sobre el procesamiento de productos derivados de la fermentación.
Desafíos de alta viscosidad en el procesamiento de fermentación de ácido hialurónico
El ácido hialurónico producido mediante fermentación presenta desafíos de bombeo diferentes en comparación con los líquidos de fermentación de menor viscosidad.
A medida que la concentración aumenta durante el procesamiento, las soluciones de ácido hialurónico pueden volverse altamente viscosas y requerir una mayor capacidad de bombeo. El equipo debe mantener un rendimiento de succión estable mientras supera la mayor resistencia en las tuberías y el equipo de procesamiento.
Una bomba sanitaria de doble tornillo está diseñada para manejar una amplia gama de características de fluido, incluidos materiales de alta viscosidad. La serie SLGP soporta medios con una viscosidad de hasta 500,000 cSt, lo que le permite adaptarse a condiciones de transferencia exigentes.
Las ventajas adicionales para productos de fermentación de alta viscosidad incluyen:
- Fuerte capacidad de autocebado
- Transferencia volumétrica estable
- Velocidad de operación ajustable
- Adaptación flexible del flujo mediante diferentes configuraciones de tornillo
Con una capacidad de autocebado que puede alcanzar niveles de vacío de hasta 0.8 bar cuando la cámara de la bomba contiene producto, la bomba puede soportar condiciones de succión desafiantes que a menudo se encuentran en el manejo de materiales viscosos.
Para el ácido hialurónico y productos similares derivados de la fermentación, mantener un movimiento estable durante la transferencia es importante para lograr un rendimiento de procesamiento posterior consistente.
Apoyo a la calidad consistente mediante condiciones de bombeo estables
La calidad de los productos derivados de la fermentación depende no solo de las condiciones de producción biológica, sino también de cómo se manejan los materiales después de la fermentación.
Las condiciones de bombeo inestables pueden introducir variaciones innecesarias en los procesos posteriores. Las fluctuaciones de flujo, los cambios de presión o las velocidades de operación inadecuadas pueden afectar la consistencia de los pasos de procesamiento subsiguientes.
Una bomba sanitaria de doble tornillo soporta una transferencia controlada mediante:
- Amplio ajuste de velocidad de 100 a 3600 rpm
- Transporte continuo de baja pulsación
- Operación reversible
- Adaptabilidad a diferentes condiciones de viscosidad y presión
Se pueden seleccionar diferentes tamaños de tornillo según los requisitos de la aplicación, lo que permite a los fabricantes adaptar el rendimiento de la bomba a las características específicas del producto.
Esta flexibilidad es especialmente valiosa en el procesamiento de fermentación, donde una línea de producción puede manejar diferentes productos o donde las propiedades del material cambian durante diferentes etapas de procesamiento.
Requisitos higiénicos para la fabricación de productos derivados de la fermentación
Los productos de fermentación a menudo requieren un control de higiene estricto, particularmente cuando se utilizan en aplicaciones alimentarias, biotecnológicas, farmacéuticas o de ingredientes de alto valor.
El diseño de la bomba juega un papel importante en el mantenimiento de condiciones de procesamiento limpias. Las trayectorias de flujo internas deben minimizar las áreas de retención de producto y soportar procedimientos de limpieza eficientes.
La bomba sanitaria de doble tornillo SLGP presenta:
- Canales de flujo suaves en contacto con el producto
- Áreas de punto muerto reducidas
- Estructura de fácil limpieza
- Soporte para procesos CIP y SIP
- Consideraciones de diseño alineadas con los requisitos GMP, 3-A y FDA
La bomba también se puede configurar con diferentes opciones de sellado, incluidos sellos mecánicos simples, sellos mecánicos dobles, sellos de goma y sellos de empaque, lo que permite a los ingenieros seleccionar soluciones adecuadas según los requisitos del proceso.
Estas características higiénicas ayudan a integrar la bomba en entornos de fabricación de productos derivados de la fermentación, donde la limpieza y la confiabilidad del proceso son críticas.
Apoyo al procesamiento posterior de productos derivados de la fermentación
Después de la fermentación, los productos a menudo pasan por múltiples pasos de procesamiento antes de convertirse en materiales comerciales finales. Estas etapas pueden implicar concentración, purificación, formulación o transferencia entre recipientes de procesamiento.
Durante estas operaciones, la bomba debe manejar condiciones cambiantes mientras mantiene un rendimiento confiable.
Una bomba sanitaria de doble tornillo soporta el procesamiento posterior al proporcionar:
- Transferencia estable de materiales biológicos viscosos
- Flujo controlado durante el procesamiento continuo
- Operación flexible bajo diferentes requisitos de presión
- Compatibilidad con entornos de producción higiénicos
Con una presión diferencial máxima de hasta 16 bar y la capacidad de manejar temperaturas de producto de hasta 130°C y temperaturas de limpieza de hasta 140°C, la bomba se puede configurar para una variedad de aplicaciones de fermentación exigentes.
En lugar de centrarse solo en la capacidad de flujo máximo, la selección de la bomba adecuada requiere la consideración del recorrido completo del producto, desde las características de fermentación hasta los requisitos de procesamiento final.
Selección de una bomba sanitaria de doble tornillo para aplicaciones de fermentación
Los productos derivados de la fermentación varían ampliamente en composición y requisitos de procesamiento. Las enzimas, los probióticos, el ácido hialurónico y otros productos biológicos presentan cada uno desafíos diferentes en términos de viscosidad, sensibilidad y condiciones de transferencia.
Al seleccionar una bomba sanitaria de doble tornillo, los fabricantes deben evaluar:
- Cambios de viscosidad del producto durante el procesamiento
- Estabilidad de flujo requerida
- Requisitos de presión
- Condiciones de limpieza y esterilización
- Configuración del sello
- Integración con el equipo de proceso existente
Con su diseño de tornillo sin contacto, rendimiento de transporte de baja pulsación, amplio rango de operación y construcción higiénica, una bomba sanitaria de doble tornillo proporciona una solución flexible para el procesamiento de productos de fermentación.
Para los fabricantes que producen productos derivados de la fermentación de alto valor, el manejo confiable de fluidos es un factor importante para mantener un rendimiento de producción consistente desde la fermentación hasta el procesamiento posterior.


