


La producción de alimentos rara vez depende de un solo equipo. La leche, la crema, las salsas, los jarabes, los concentrados de frutas, el chocolate, las bebidas y otros productos alimenticios suelen pasar por varias etapas antes de llegar a la línea de llenado o envasado. Los tanques de almacenamiento, los sistemas de mezcla, las unidades de calentamiento o enfriamiento, las bombas de transferencia, las válvulas, las tuberías y el equipo de llenado deben trabajar juntos manteniendo una calidad de producto constante y condiciones higiénicas.
Dentro de este sistema de procesamiento completo, la bomba conecta diferentes etapas de producción. Traslada ingredientes desde los recipientes de preparación, transfiere productos intermedios entre tanques y entrega formulaciones terminadas al equipo de llenado. Cuando la trayectoria de contacto con el producto debe cumplir estrictos requisitos sanitarios, la bomba se convierte en una parte importante de la solución global de procesamiento de alimentos.
Aquí es donde los requisitos de la FDA y los estándares sanitarios 3-A cobran relevancia. Proporcionan un marco para considerar los materiales, la construcción higiénica, la sanitización y el equipo de contacto con alimentos al construir una línea de procesamiento completa.
El procesamiento de alimentos es un proceso interconectado, no una tarea de bombeo aislada
Considere una línea de producción láctea. Las materias primas o ingredientes preparados pueden ingresar primero a un tanque de almacenamiento o preparación, seguido de mezcla, calentamiento, enfriamiento, retención y llenado. Se puede encontrar una disposición de múltiples etapas similar en la producción de salsas, fabricación de bebidas, procesamiento de frutas y producción de confitería.
Los puntos de transferencia entre estas etapas son críticos porque cada movimiento de producto crea otra oportunidad para la contaminación, el residuo del producto o la inconsistencia del proceso.
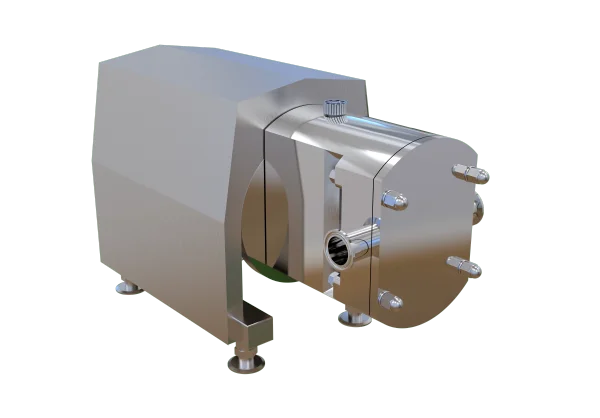
Una bomba de lóbulos rotativos sanitaria puede servir como enlace de transferencia entre estas operaciones. Su función puede ser relativamente simple desde el punto de vista mecánico, pero su posición dentro del proceso hace que su construcción sea importante. La bomba debe ser compatible con el producto, estar conectada correctamente a la tubería sanitaria e integrada con los procedimientos de limpieza y operación utilizados por la instalación de producción.
Por lo tanto, diseñar una solución de procesamiento de alimentos comienza por comprender la trayectoria completa del material, en lugar de seleccionar una bomba basándose únicamente en el caudal.
Desde la preparación de ingredientes hasta el producto terminado
Diferentes productos alimenticios imponen diferentes demandas a un sistema de procesamiento completo.
En el procesamiento lácteo, el sistema puede necesitar manejar leche, crema, ingredientes para yogur u otros productos lácteos viscosos entre tanques y equipos posteriores. La producción de bebidas puede implicar jarabes, concentrados, componentes saborizantes y productos líquidos terminados. Las líneas de salsas y condimentos pueden tratar con salsa de tomate, mermelada, jalea, pudín u otras formulaciones concentradas.
El chocolate y el jarabe presentan otro tipo de desafío porque la viscosidad puede aumentar sustancialmente en comparación con los productos alimenticios líquidos ordinarios. En estas aplicaciones, la etapa de transferencia debe considerarse junto con el diseño del recipiente, la disposición de la tubería, el control de temperatura y los requisitos de llenado posteriores.
Una bomba de lóbulos rotativos sanitaria se integra en este proceso como un dispositivo de desplazamiento positivo controlado. En lugar de definir el sistema completo alrededor de la bomba, los ingenieros pueden posicionar la bomba según donde se requiera un movimiento controlado del producto entre dos etapas de procesamiento.
Por qué la etapa de transferencia es importante en una solución completa
Un tanque de procesamiento puede proporcionar un excelente rendimiento de mezcla, pero eso no garantiza automáticamente una transferencia estable aguas abajo. El producto aún debe salir del recipiente, entrar en la bomba, pasar a través de la tubería y llegar a la siguiente etapa en condiciones operativas adecuadas.
Esto es especialmente importante para productos alimenticios viscosos o concentrados.
La gama de bombas de lóbulos rotativos suministradas puede manejar viscosidades de material desde 0.2 hasta 100,000 cP. Dependiendo del proceso, la bomba se puede configurar con control de velocidad mediante convertidor de frecuencia o ajuste de velocidad mecánico. Esto permite adaptar la capacidad de transferencia a diferentes etapas de producción, en lugar de forzar cada operación a funcionar en una condición de bombeo fija.
Para una línea completa de procesamiento de alimentos, esta flexibilidad puede ser útil cuando las etapas de preparación, retención y llenado tienen diferentes requisitos de flujo.
Diseñar la bomba en torno al equipo de producción
La bomba también debe coincidir con la disposición física de la línea de procesamiento.
La bomba de lóbulos rotativos suministrada se puede configurar con entrada superior y salida inferior o disposiciones de entrada y salida horizontales. Las diferentes opciones de conexión incluyen abrazadera sanitaria, rosca de tubería, brida, unión DIN y conexiones soldadas.
Estas elecciones se vuelven importantes al integrar la bomba con tanques, tuberías, válvulas, equipos de tratamiento térmico, máquinas de llenado o unidades de procesamiento móviles.
Para materiales alimenticios pastosos, de alta concentración y con mal flujo, también se puede utilizar una tolva de alimentación montada en la parte superior. Esta configuración proporciona otra forma de organizar la relación entre el recipiente del producto y la sección de bombeo cuando la alimentación por gravedad por sí sola es insuficiente.
El objetivo no es hacer que la bomba realice todas las funciones. En cambio, la bomba debe encajar naturalmente en la disposición del equipo para que cada etapa de la línea de procesamiento realice su tarea prevista.
La higiene debe continuar a lo largo de toda la trayectoria del producto
La seguridad alimentaria no puede aislarse solo a la carcasa de la bomba.
Si una bomba sanitaria está conectada a tuberías inadecuadas, accesorios mal diseñados o equipos de proceso difíciles de limpiar, el rendimiento sanitario general del sistema aún puede verse comprometido. La trayectoria de contacto con el producto incluye la bomba, los sellos, las conexiones, las válvulas, las tuberías, los tanques y el equipo aguas abajo.
Es por esto que el diseño sanitario debe considerarse a nivel del sistema.
La bomba de lóbulos rotativos suministrada utiliza cuerpos de bomba de acero inoxidable 304 o 316L y se puede configurar con sellos mecánicos simples o dobles. Los materiales de junta tórica disponibles incluyen Viton, silicona, EPDM, PTFE y NBR. Las opciones de sellos mecánicos incluyen aleación dura, carburo de silicio, grafito y cerámica.
Estas opciones de configuración permiten incorporar la bomba en diferentes entornos de procesamiento de alimentos según los requisitos del producto y la operación.
FDA y 3-A como parte de la seguridad alimentaria a nivel de sistema
Los requisitos de la FDA proporcionan un marco regulatorio para la fabricación de alimentos sanitarios en los Estados Unidos, incluidos los requisitos relacionados con el equipo, las operaciones sanitarias y los controles de producción.
Los Estándares Sanitarios 3-A adoptan un enfoque más centrado en el equipo para el diseño higiénico. Los estándares 3-A aplicables abordan equipos de procesamiento de alimentos y establecen criterios relacionados con la construcción sanitaria, la capacidad de limpieza, los materiales y otras consideraciones higiénicas.
Para una solución completa de procesamiento de alimentos, estos requisitos no deben tratarse simplemente como una etiqueta adjunta a una bomba individual. La empresa procesadora aún necesita evaluar la trayectoria completa de contacto con el producto y sus procedimientos de sanitización.
Una bomba con construcción sanitaria adecuada puede contribuir a ese sistema, pero los tanques, tuberías, válvulas, conexiones y otros equipos de contacto con el producto también deben respaldar los mismos objetivos higiénicos.
Construcción de soluciones completas para diferentes productos alimenticios
Por lo tanto, una solución de procesamiento completa se puede configurar de manera diferente según el producto que se fabrique.
Para productos lácteos líquidos, el enfoque puede estar en la transferencia higiénica entre el almacenamiento, el procesamiento y el equipo de llenado. Para salsas viscosas, concentrados y jarabes, el sistema puede requerir una mayor atención al desplazamiento de la bomba, la resistencia de la tubería y las condiciones de temperatura. El chocolate y otros productos altamente viscosos pueden requerir una consideración adicional de calentamiento o aislamiento para mantener características de flujo adecuadas.
La bomba suministrada se puede equipar con una camisa opcional para aislamiento o calentamiento, lo que puede ser útil cuando las características de transferencia del producto se ven fuertemente afectadas por la temperatura.
Este enfoque cambia el papel de la bomba de una máquina independiente a un componente de un paquete de equipo específico del proceso.
Lo que debe lograr un paquete de equipo de procesamiento de alimentos
Un sistema de procesamiento de alimentos bien diseñado debe permitir que el producto se mueva lógicamente de una etapa a la siguiente sin crear puntos de transferencia innecesarios o áreas de saneamiento difíciles.
La bomba debe coincidir con la viscosidad del producto requerida y las condiciones de flujo. El sistema de conexión debe corresponder con la tubería sanitaria. Las salidas del tanque y las entradas de la bomba deben proporcionar una alimentación de producto confiable. Se debe considerar el calentamiento o aislamiento cuando la temperatura del producto afecte el comportamiento de transferencia. El control de velocidad debe corresponder con los requisitos de las etapas de mezcla, retención y llenado.
Lo más importante, estos elementos deben diseñarse juntos.
Para los proveedores de equipos y fabricantes de alimentos, este enfoque a nivel de sistema permite desarrollar soluciones en torno a procesos de producción reales, en lugar de simplemente agregar una bomba a una línea existente después de que el equipo principal ya ha sido seleccionado.
De la bomba sanitaria a la solución completa de procesamiento de alimentos
La importancia de un enfoque sanitario compatible con FDA y 3-A se vuelve más clara cuando la bomba de lóbulos rotativos se considera como parte de un sistema completo de procesamiento de alimentos.
La bomba puede transferir leche entre tanques, mover jarabe hacia el equipo de llenado, manejar productos de frutas concentrados o transportar chocolate viscoso a través de una línea de proceso controlada. Pero su rendimiento y valor higiénico dependen de cómo interactúa con el equipo circundante.
Por lo tanto, una solución completa reúne el manejo del producto, la configuración del tanque, las tuberías sanitarias, la selección de la bomba, el calentamiento o aislamiento, el control de velocidad, el sellado, la limpieza y el equipo aguas abajo.
Para los fabricantes de alimentos, este enfoque integrado proporciona una base más práctica para desarrollar líneas de procesamiento higiénicas. El objetivo no es simplemente instalar una bomba de lóbulos rotativos sanitaria. Es crear un sistema de procesamiento conectado en el que cada etapa de contacto con el producto respalde una transferencia confiable, una sanitización eficiente y una producción de alimentos consistente.


