


La mezcla sólido-líquido es una operación crítica en muchos procesos industriales, como la producción química, el procesamiento de alimentos, la fabricación farmacéutica y la preparación de suspensiones industriales. Ya sea para disolver un polvo, dispersar partículas insolubles o preparar una mezcla uniforme, la calidad de la mezcla afecta directamente la consistencia del producto y el tiempo de procesamiento.
Sin embargo, lograr una mezcla sólido-líquido eficaz no siempre es sencillo. Los polvos pueden permanecer en la superficie del líquido, las partículas sólidas pueden sedimentar en el fondo del tanque y algunos ingredientes requieren un tiempo excesivo de procesamiento antes de alcanzar el estado deseado. Estos problemas no se deben necesariamente a una potencia insuficiente del mezclador: las propiedades del material, los patrones de flujo, los métodos de alimentación y la selección del equipo influyen todos en el resultado final.
Comprender los desafíos más comunes permite a los fabricantes mejorar la eficiencia de la mezcla sin depender únicamente de velocidades más altas o tiempos de operación prolongados.
Problemas comunes en la mezcla sólido-líquido
Distribución desigual de los sólidos
Uno de los problemas más frecuentes es la distribución desigual de las partículas sólidas en todo el líquido. Según su densidad, las partículas pueden flotar, sedimentar o acumularse en zonas específicas del recipiente.
Cuando el flujo del líquido no transporta eficazmente los sólidos, la mezcla puede presentar concentraciones distintas en distintas zonas. Esto afecta operaciones posteriores como el bombeo, el llenado, la filtración y el procesamiento adicional.
El problema suele relacionarse con la interacción entre las propiedades de las partículas y el patrón de flujo generado por el mezclador. Un mezclador puede generar movimiento cerca de su elemento activo sin crear una circulación suficiente en todo el volumen del recipiente. Como resultado, algunos sólidos permanecen mal distribuidos incluso cuando el líquido parece moverse con intensidad.
Para mejorar la distribución, se requiere una configuración de mezcla que coincida con las características de las partículas, la geometría del tanque y el nivel requerido de uniformidad.
Incorporación y disolución lentas de polvos
Cuando se añaden polvos a un líquido, primero deben entrar en contacto con él y humedecerse. A continuación, los ingredientes solubles deben disolverse, mientras que los materiales insolubles deben dispersarse hasta el grado requerido.
Estos procesos están relacionados, pero no son idénticos. Un polvo puede distribuirse uniformemente por el recipiente sin disolverse completamente, y un sólido insoluble puede formar una suspensión sin convertirse en una solución.
La incorporación lenta puede ocurrir cuando la velocidad de alimentación de polvo supera la capacidad del sistema, cuando el líquido presenta alta viscosidad o cuando el equipo no garantiza un contacto suficiente entre las fases sólida y líquida. En algunos casos, el material forma aglomerados que retrasan aún más la humectación y la disolución.
Una estrategia de alimentación más controlada, combinada con un flujo de mezcla adecuado y una capacidad de dispersión óptima, ayuda a reducir el tiempo de procesamiento. La mejora real depende de la solubilidad del ingrediente, sus características particuladas y las condiciones operativas.
Sedimentación de sólidos
La sedimentación ocurre cuando las partículas sólidas se depositan más rápido de lo que el sistema de mezcla puede mantenerlas en suspensión. Es especialmente relevante cuando la fase sólida es más densa que el líquido o cuando las partículas son relativamente grandes.
Una vez que los sólidos se acumulan en el fondo del recipiente, la mezcla pierde uniformidad. Los depósitos también dificultan la descarga, incrementan los requerimientos de limpieza y complican el mantenimiento de una concentración constante durante el procesamiento.
Aumentar la velocidad del mezclador puede ayudar en algunas aplicaciones, pero no siempre constituye la respuesta más eficiente. La acción de mezcla requerida depende del tamaño y la densidad de las partículas, la viscosidad del líquido y la geometría del recipiente. El objetivo es generar suficiente movimiento para mantener la suspensión requerida sin consumir energía innecesaria ni introducir aire en exceso.
Para procesos sensibles a la sedimentación, los fabricantes deben evaluar el patrón de mezcla y verificar que los sólidos permanezcan adecuadamente distribuidos bajo las condiciones reales de operación.
Tiempo de mezcla y consumo energético excesivos
Un proceso de mezcla se vuelve ineficiente cuando requiere más tiempo o energía de la necesaria para alcanzar el resultado objetivo. Esto puede ocurrir cuando el equipo está mal adaptado al material, cuando la alimentación de polvo es demasiado rápida o cuando el patrón de flujo no lleva los sólidos al contacto efectivo con el líquido.
Operar durante más tiempo no siempre mejora los resultados. Una vez alcanzado el nivel requerido de disolución o dispersión, una mezcla adicional aporta escasos beneficios, mientras incrementa el consumo energético y el tiempo del ciclo de producción.
Por tanto, la eficiencia debe evaluarse frente a un punto final de proceso definido, como la finalización de la disolución, la uniformidad de concentración o una calidad específica de dispersión. Esto proporciona una base más significativa para evaluar el desempeño que la duración de la mezcla por sí sola.
Cómo mejorar la eficiencia de la mezcla sólido-líquido
Optimizar el método de alimentación
La forma en que los sólidos ingresan al líquido afecta significativamente el proceso global. Alimentar una gran cantidad de polvo de una sola vez puede generar zonas localmente concentradas que el mezclador no incorpora con suficiente rapidez.
Una velocidad de alimentación controlada permite que el líquido entre en contacto con el material entrante de forma más eficaz. El punto de alimentación también debe seleccionarse según el patrón de circulación del recipiente, favoreciendo el arrastre de los sólidos hacia la zona activa de mezcla, en lugar de permitir su acumulación en zonas estancadas.
En sistemas automatizados, la alimentación dosificada mejora la repetibilidad entre lotes. La velocidad óptima debe determinarse según el comportamiento de humectación del polvo, las propiedades del líquido y la capacidad de mezcla del equipo.
Ajustar la acción de mezcla al proceso
Diferentes aplicaciones sólido-líquido requieren distintas capacidades de mezcla. La mezcla general prioriza la distribución de los materiales; la disolución exige un contacto efectivo entre los sólidos solubles y el líquido; y la dispersión se centra en distribuir partículas sólidas o romper aglomerados.
Seleccionar el equipo según el objetivo real evita procesamientos innecesarios. Por ejemplo, un sistema diseñado principalmente para circulación masiva puede no ofrecer la intensidad local de mezcla necesaria para tareas exigentes de dispersión. Por otro lado, un mezclador de alta cizalladura puede ser innecesario cuando basta una mezcla suave.
La elección correcta equilibra la capacidad de dispersión, la circulación, el tiempo de procesamiento y los requisitos del producto.
Considerar la viscosidad y las propiedades de las partículas
La viscosidad del líquido afecta la resistencia al flujo, mientras que el tamaño y la densidad de las partículas influyen en cómo se desplazan dentro del recipiente. Estas variables deben evaluarse de forma conjunta, no de forma aislada.
Un líquido de alta viscosidad puede restringir la circulación y dificultar la distribución uniforme de las partículas. Partículas grandes o densas pueden sedimentar rápidamente, mientras que los polvos finos pueden ser difíciles de humectar o dispersar. Cambios en la formulación o en la temperatura de operación también alteran el comportamiento de mezcla.
Siempre que sea posible, las pruebas de equipo deben realizarse con materiales representativos y condiciones de proceso realistas. Esto ayuda a determinar si la limitación principal proviene de la circulación, la humectación, la suspensión de partículas o la dispersión.
Revisar la geometría del recipiente y la instalación del mezclador
El rendimiento de la mezcla depende del sistema completo, no solo del mezclador en sí. Las dimensiones del tanque, el volumen de trabajo, el nivel de líquido, la posición de instalación y la ubicación del punto de alimentación de sólidos afectan todos el patrón de flujo.
Un equipo mal posicionado puede dejar zonas del recipiente con movimiento limitado. En estos casos, modificar la disposición de instalación o seleccionar una configuración de mezcla más adecuada puede mejorar el rendimiento de forma más efectiva que simplemente aumentar la potencia.
Al escalar un proceso, los fabricantes también deben considerar los cambios en la geometría del recipiente y el volumen del lote. Una configuración que funcione bien en un tanque pequeño puede no generar el mismo comportamiento de circulación y dispersión en un recipiente de producción más grande.
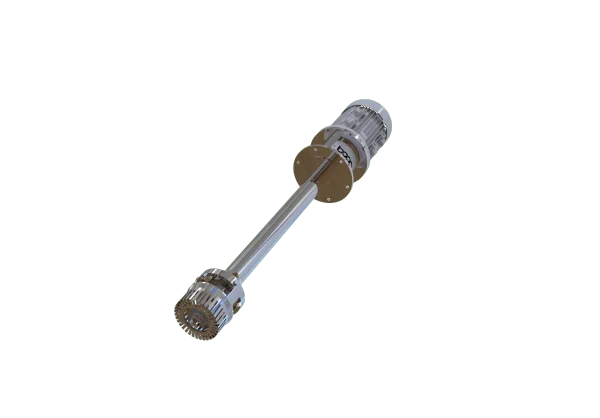
El papel del Mezclador de Chorro de Alta Cizalladura en aplicaciones sólido-líquido
Para procesos que requieren dispersión a alta velocidad, disolución sólido-líquido o mezcla intensiva, vale la pena considerar el uso de un Mezclador de Chorro de Alta Cizalladura de Flujo Radial.
El Mezclador de Chorro de Alta Cizalladura de Flujo Radial FRK está diseñado específicamente para estas aplicaciones. Su configuración de flujo radial prioriza el rendimiento de dispersión, lo que lo convierte en una opción adecuada para procesos donde resultan críticos el contacto efectivo entre sólido y líquido y la ruptura de aglomerados.
Comparado con un Mezclador de Chorro de Flujo Axial-Radial como el FRJ, el FRK prioriza un efecto de dispersión más intenso, aunque genera un flujo de mezcla menor. Por tanto, la selección del equipo debe reflejar el requisito principal del proceso: mayor dispersión o mayor flujo global de mezcla.
Un mezclador de chorro de alta cizalladura no es una solución universal para todos los procesos sólido-líquido. Su idoneidad depende de las propiedades del material, del resultado de procesamiento requerido, de la configuración del recipiente y de las condiciones operativas. Aplicaciones que exigen emulsificación o homogeneización especializada pueden requerir equipos diferentes.
Construir un proceso de mezcla más eficiente
La eficiencia de la mezcla sólido-líquido depende de más factores que la velocidad del mezclador o la potencia instalada. La distribución desigual, la incorporación lenta, la sedimentación y el tiempo excesivo de procesamiento pueden derivarse de desajustes entre las propiedades del material, los patrones de flujo, los métodos de alimentación y la capacidad del equipo.
Los fabricantes pueden mejorar el rendimiento mediante el control de la alimentación de sólidos, la selección de una acción de mezcla acorde con el objetivo del proceso y la evaluación conjunta de la viscosidad, las propiedades de las partículas y la geometría del recipiente. Para aplicaciones que requieren dispersión intensiva, un Mezclador de Chorro de Alta Cizalladura adecuado puede mejorar el contacto sólido-líquido y lograr el resultado deseado con mayor eficiencia.
La clave radica en identificar la limitación real del proceso antes de modificar el equipo o las condiciones operativas. Un sistema de mezcla bien adaptado favorece una calidad de producto más constante, ciclos de procesamiento más cortos y una producción más fiable.


