


Spécifier la technologie adéquate de transfert de fluide dans les environnements de fabrication hygiénique constitue une discipline d’ingénierie exigeante. Dans les secteurs agroalimentaire, des boissons, de la cosmétique et du bio-pharmaceutique, les pompes volumétriques sont la solution standard pour déplacer des ingrédients visqueux ou fragiles. Parmi ces technologies, la pompe sinusoïdale s’est imposée grâce à son déplacement à cisaillement exceptionnellement faible, à son débit continu et à ses performances remarquables en aspiration sous vide élevé.
Cependant, comme l’architecture mécanique d’un rotor sinusoïdal diffère fondamentalement de celle des pompes à lobes rotatifs ou à cavité progressive classiques, les ingénieurs commettent fréquemment des erreurs coûteuses durant les phases d’approvisionnement et de conception système. Spécifier une pompe sur la base d’hypothèses erronées peut entraîner une usure prématurée des composants, des surcharges moteur et des arrêts de production imprévus. Pour préserver votre efficacité de traitement, veillez à ce que votre équipe d’ingénierie évite soigneusement ces cinq pièges récurrents lors de la spécification d’une pompe sinusoïdale sanitaire.
Négliger l’abrasivité du fluide et sa teneur en minéraux
L’erreur la plus fréquente lors de la sélection d’une pompe sinusoïdale consiste à ne pas analyser exhaustivement les caractéristiques micro-particulaires du fluide traité. Cette pompe repose sur un ajustement très précis entre le rotor métallique ondulé, une porte-racleur mobile et un revêtement polymère fixe afin de garantir un étanchéité volumétrique rigoureuse.
Si votre fluide contient des éléments fortement abrasifs — tels que des boues cristallisées de sucre, des épices moulues, des sables fins ou des graines entières de baies — ces micro-particules agissent comme une pâte abrasive industrielle au sein de la chambre de pompage. Contrairement aux pompes à lobes rotatifs sans contact, qui laissent passer les micro-abrasifs à travers de larges jeux internes avec une friction minimale, les points de contact frottant à l’intérieur d’une pompe sinusoïdale subissent, dans ces conditions, une usure mécanique accélérée. Spécifier une pompe sinusoïdale pour des lignes fortement abrasives sans prévoir des remplacements fréquents du revêtement et de la porte-racleur entraînera une dégradation rapide de l’efficacité volumétrique.
Supposer que les protocoles CIP standards s’appliquent à tous les modèles
Les ingénieurs procéduriers supposent souvent qu’une pompe portant une certification sanitaire peut être intégrée directement, sans adaptation, dans une boucle automatisée standard de nettoyage en place (CIP). Cette hypothèse peut provoquer une contamination bactérienne sévère ou des dommages mécaniques.
La géométrie imbriquée unique d’un rotor sinusoïdal génère des couches limites physiques et des zones de glissement étroites situées en arrière du mécanisme de porte-racleur. Dans de nombreux modèles standards de pompes sinusoïdales, les boucles automatisées de rinçage chimique ne parviennent pas à générer une vitesse locale ou une force turbulente suffisante pour éliminer totalement ces zones mortes internes. À moins de spécifier une configuration haut de gamme personnalisée équipée de canaux de dérivation dédiés ou de portes de rinçage automatisées, ces pompes conviennent mieux à des démontages manuels rapides ou à des procédures de désinfection adaptées. Exécuter des cycles CIP standard à haute température sur une pompe sinusoïdale non optimisée peut également déformer les polymères internes standards si leurs limites matérielles sont dépassées.
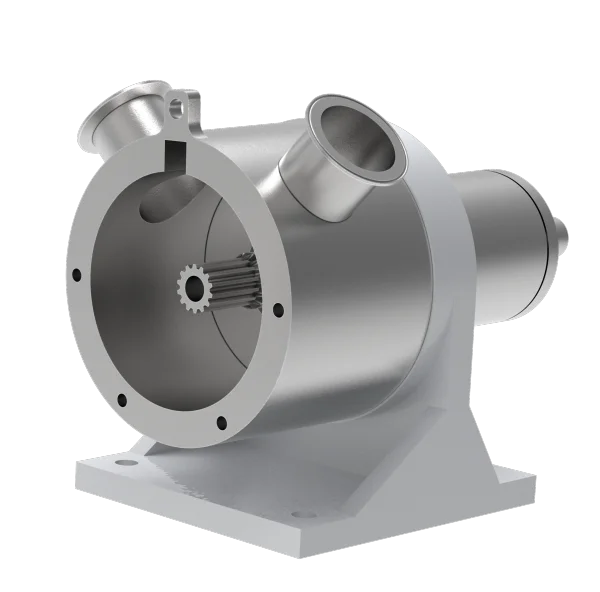
Sous-estimer la puissance moteur requise pour les fluides non newtoniens
Lors du dimensionnement d’un moteur pour un ensemble de transfert de fluide, les ingénieurs consultent souvent la valeur de viscosité indiquée sur la fiche technique d’un matériau brut et calculent la puissance nécessaire à l’aide de formules standard applicables aux écoulements newtoniens. Cette approche conduit régulièrement à des déclenchements moteur et à des surcharges électriques lors du traitement d’ingrédients complexes issus de l’industrie alimentaire ou cosmétique.
De nombreux matériaux industriels sont non newtoniens, c’est-à-dire que leur viscosité évolue dynamiquement sous l’effet d’une sollicitation mécanique. Des fluides tels que les purées de tomate, les amidons concentrés ou les gels cosmétiques présentent un comportement pseudoplastique (viscosité décroissante sous cisaillement), tandis que certains sirops sucrés ou pâtes denses peuvent afficher un comportement dilatant (viscosité croissante sous cisaillement). Comme une pompe sinusoïdale déplace le fluide à des vitesses de rotation très faibles, le taux de cisaillement dans la chambre est exceptionnellement bas. Pour un fluide pseudoplastique, ce faible taux de cisaillement signifie que le produit conserve une viscosité réelle nettement plus élevée à l’intérieur de la pompe qu’il ne le ferait dans une pompe à lobes à haute vitesse. Si vous ne prenez pas en compte cette viscosité opérationnelle accrue, le moteur spécifié manquera du couple nécessaire pour démarrer des lignes à froid.
Négliger les contraintes de contre-pression système et de température
Toute pompe volumétrique fonctionne dans des limites physiques strictes. Comme l’étanchéité interne d’une pompe sinusoïdale repose sur des composants polymères flexibles en contact avec un rotor en acier inoxydable, ces éléments sont sensibles aux températures extrêmes et aux hautes contre-pressions système.
Spécifier une pompe sinusoïdale standard pour une boucle de processus soumise à des pressions de refoulement supérieures à 10 à 15 bar peut provoquer une déformation de la porte-racleur ou une fatigue mécanique accélérée. De même, l’introduction de fluides à haute température ou de vapeur stérilisante directe, sans spécifier une configuration spécialisée utilisant des matériaux haute performance tels que le PEEK ou des élastomères fluorés avancés, entraînera une dilatation inhomogène des revêtements internes, conduisant à des blocages internes. Associez systématiquement les pics de pression et les pics thermiques de votre réseau à la résistance physique spécifique des matériaux internes de la pompe.
Considérer la pompe comme un composant isolé plutôt que comme un nœud système
Une pompe ne fonctionne jamais en vase clos. Elle constitue un nœud unique au sein d’un réseau complexe de vannes automatisées, de capteurs et de tronçons de canalisation. Une erreur fréquente d’approvisionnement consiste à acquérir une pompe sinusoïdale nue (sans arbre moteur ni commande) sans évaluer l’architecture d’automatisation environnante.
Comme la pompe sinusoïdale assure un débit véritablement sans pulsation, elle réagit avec une grande sensibilité aux ajustements de vitesse et aux systèmes de régulation en boucle fermée. Si vous ne couplez pas l’entraînement de la pompe à un variateur de fréquence haute résolution et à des transmetteurs de pression intégrés, vous perdez les capacités fondamentales de dosage automatisé et d’autoprotection offertes par cette technologie. Un ensemble de traitement bien conçu permet à la pompe de ralentir automatiquement lorsque les filtres aval commencent à s’obstruer, évitant ainsi les ruptures de ligne et prolongeant la durée de vie des équipements.
La pompe sinusoïdale sanitaire constitue une solution d’ingénierie exceptionnelle pour le traitement de matériaux délicats, à forte viscosité et contenant des inclusions particulaires fragiles. Toutefois, pour maximiser votre retour sur investissement, une analyse approfondie de l’abrasivité du fluide, des profils réels de viscosité et des exigences d’automatisation s’impose. Éviter ces cinq erreurs courantes de spécification garantit à votre ligne de production une fiabilité mécanique durable et une qualité produit constante.


