


Na fabricação farmacêutica moderna, a linha de envase de líquidos orais representa a etapa final e de maior risco de todo o processo produtivo. Esta operação crítica influencia diretamente a segurança biológica, a eficácia terapêutica e a vida útil comercial do medicamento final. Seja no envase de xaropes pediátricos de alta viscosidade, suspensões químicas delicadas ou extratos fitoterápicos tradicionais altamente concentrados, esta etapa de processamento não tolera absolutamente nenhuma margem para erros ou contaminações.
Para salvaguardar a pureza absoluta da formulação final, eliminar a contaminação cruzada durante as trocas de produto e garantir transições suaves entre lotes, a instalação de uma bomba centrífuga sem zonas mortas especializada é uma necessidade absoluta de engenharia.
Quais Produtos Finais de Líquidos Orais uma Bomba Centrífuga Sem Zonas Mortas Produz?
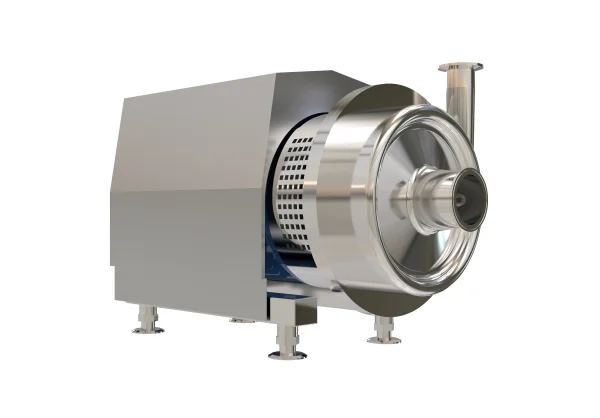
Uma bomba centrífuga sem zonas mortas de alto desempenho serve como espinha dorsal operacional de linhas de envase de líquidos orais altamente automatizadas e multiproduto. Projetada inteiramente em aço inoxidável AISI 316L de baixo carbono rastreável e de qualidade premium, e contando com canais hidráulicos internos otimizados, esta máquina de transferência especializada é exclusivamente qualificada para lidar com um amplo espectro de categorias críticas de líquidos orais:
Xaropes e Elixires Medicinais Orais
Estas formulações incluem xaropes para tosse de venda livre (OTC), medicamentos para resfriado e gripe, e cordiais medicinais calmantes. Devido às suas concentrações excepcionalmente altas de sacarose, sorbitol ou glicose, esses fluidos são altamente propensos à cristalização por resfriamento quando a velocidade do fluxo diminui. Nossa bomba especializada lida de forma suave com bases densas e ricas em açúcar, fornecendo energia cinética contínua que previne a precipitação localizada e o entupimento da bomba, garantindo que cada frasco cheio permaneça perfeitamente translúcido e uniforme.
Suspensões e Emulsões Orais
Esta categoria crítica inclui antiácidos comuns (ex.: hidróxido de magnésio), antibióticos líquidos e misturas nutricionais multifásicas. Esses fluidos exigem um equilíbrio delicado de agitação contínua e de baixo cisalhamento durante o transporte. Bombas padrão podem submeter o líquido a alto impacto físico, fazendo com que os ingredientes farmacêuticos ativos (IFAs) se separem do veículo líquido ou causando a separação das emulsões. O design interno aberto de nossa bomba garante que os IFAs permaneçam uniformemente suspensos, sem se separar, antes de chegarem aos bicos de envase de alta velocidade.
Gotas Orais Pediátricas e Geriátricas
Vitaminas líquidas de alta potência, suplementos de ferro concentrados e analgésicos orais pediátricos exigem microdosagem extremamente precisa. Quaisquer flutuações de pressão ou pulsações hidráulicas dentro da linha de transferência podem prejudicar a precisão das máquinas de envase volumétrico automáticas. Nossa bomba centrífuga sem zonas mortas fornece um fluxo perfeitamente estável e sem pulsação, permitindo que linhas de envase de frascos de alta velocidade mantenham uma precisão volumétrica impecável até o mililitro.
Soluções Orais Fitoterápicas e Tradicionais
Extratos líquidos de medicina tradicional chinesa (MTC), tônicos botânicos e xaropes naturais frequentemente carregam ácidos orgânicos complexos, taninos e micropartículas. Esses compostos naturais podem reagir agressivamente com metais de qualidade inferior ou remover camadas de passivação inadequadas. Forjada em aço inoxidável 316L de alta pureza e eletropolido, nossa bomba garante zero interação química ou lixiviação de metais pesados, preservando a integridade terapêutica dos botânicos naturais.
Erradicando o Crescimento Bacteriano para Proteger a Vida Útil dos Líquidos Orais
A maior vulnerabilidade de engenharia em um circuito de fluidos farmacêuticos é a presença de zonas mortas internas (também chamadas de "dead legs"). Bombas centrífugas industriais tradicionais frequentemente contêm fendas microscópicas, caminhos usinados ásperos ou cavidades estagnadas próximas ao conjunto do selo mecânico do eixo e à face traseira do cubo do impulsor.
Ao manusear líquidos orais ricos em nutrientes ou xaropes com alto teor de açúcar, esses bolsões não varridos rapidamente se transformam em criadouros para bactérias oportunistas, leveduras e fungos. Com o tempo, esses microrganismos secretam uma matriz extracelular protetora, ancorando-se à superfície do aço para formar um biofilme. Os biofilmes são notoriamente resilientes, resistindo a lavagens químicas automatizadas e ameaçando a estabilidade e segurança de longo prazo do medicamento.
Uma bomba centrífuga sem zonas mortas premium elimina inteiramente esses perigos internos através de uma geometria mecânica avançada.
- Topografia Interna Contínua: Todo o caminho do fluido dentro da voluta apresenta raios contínuos e suaves e ausência completa de cantos vivos de 90 graus.
- Varredura Contínua do Fluido: A geometria da bomba garante que cada gota de fluido dentro do corpo da bomba seja mantida em movimento contínuo e de alta velocidade. Como não há absolutamente nenhuma zona estagnada ou bolsão oculto, as bactérias não podem se estabelecer ou iniciar o processo de adesão, garantindo que cada frasco de solução oral permaneça estéril e completamente livre de pirógenos ou contaminantes microbianos.
Prevenindo a Contaminação Cruzada Durante as Trocas de Produto
Instalações farmacêuticas modernas raramente dedicam uma linha de envase automatizada inteira a um único produto durante todo o ano. Em vez disso, as operações frequentemente mudam, alternando os cronogramas de produção entre diferentes formulações de líquidos orais, concentrações químicas variadas ou diversos perfis de sabor semanalmente ou diariamente.
Quando uma execução de produção é concluída, qualquer líquido retido dentro da cavidade da bomba – conhecido em termos de engenharia como "produto residual" – apresenta um risco severo e não conforme de contaminação cruzada. A transferência de ingredientes químicos ativos de um lote anterior para uma nova execução pode comprometer a segurança do paciente e desencadear auditorias regulatórias devastadoras, recalls de produtos e danos à marca.
Uma bomba centrífuga sem zonas mortas avançada supera esse gargalo operacional através de uma engenharia de autodrenagem sofisticada.
- Otimização da Drenagem por Gravidade: A voluta interna e a placa traseira do impulsor são explicitamente anguladas em direção à descarga de ponto baixo ou ao dreno de fundo dedicado. Quando um lote de produção termina e a linha é descomprimida, o corpo da bomba utiliza a gravidade natural para se esvaziar completamente de todos os fluidos de processo.
- Zero Produto Residual: Essa capacidade de drenagem absoluta previne inteiramente o produto residual, permitindo que a instalação execute trocas de produto rápidas, validadas e seguras. Além disso, garante que durante os ciclos obrigatórios de Limpeza no Local (CIP) e enxágue, nenhum limpador químico gasto ou água de enxágue permaneça retido dentro da voluta para diluir ou contaminar o lote subsequente de medicamento.
Assegurando Sua Infraestrutura de Encase Farmacêutico
Selecionar uma bomba centrífuga sem zonas mortas é um investimento estratégico na segurança fundamental e na agilidade operacional de sua instalação de processamento de líquidos orais. Ao abandonar bombas industriais legadas que abrigam fendas ocultas e substituí-las por uma máquina projetada para drenabilidade total por gravidade e geometria interna contínua, os processadores biofarmacêuticos erguem uma defesa intransponível contra biofilmes microbianos e contaminação cruzada entre lotes.
Esta arquitetura de fluido avançada não apenas encurta os prazos de validação de limpeza e reduz o desperdício de material durante as trocas de produto, mas também fornece uma infraestrutura robusta e conforme que garante que cada frasco que sai de sua linha de envase automatizada atenda aos mais altos padrões globais de pureza farmacêutica.


