


Yüksek saflıktaki süt ürünleri, gıda ve içecek işleme endüstrilerinde tüketici güvenliği ve raf ömrü stabilitesi, üretim makinelerinin mekanik temizlenebilirliği ile doğrudan bağlantılıdır. Bu sektörü yöneten birincil çerçeve, 3-A Sanitary Standards, Inc. (3-A SSI) tarafından formüle edilen kapsamlı bir hijyenik tasarım kriterleri seti olan 3-A Sıhhi Standartları'dır. 3-A sertifikasyonunun temel görevi, sıvı işleme makinelerinin otomatik Yerinde Temizlik (CIP) sistemleri veya manuel sökme yoluyla tamamen sanitize edilebilmesini sağlayarak halk sağlığını korumaktır. Bu standartlar, belirli mühendislik metriklerini zorunlu kılarak ekipmanların patojen mikroorganizmaları, ürün kalıntılarını veya organik biyofilmleri barındırmamasını garanti eder.
3-A SSI'nin Tarihsel Gelişimi ve Üçlü Yönetişimi
3-A sertifikasyonunun otoriter statüsü, yapısal geçmişinden kaynaklanmaktadır. 3-A tanımı, 1920'lerde süt endüstrisi için birleşik hijyenik yönergeler oluşturmak üzere işbirliği yapan üç temel kuruluşu temsil eder. Bu işbirlikçi üçlü, halk sağlığı düzenleyici yetkililerini, ekipman üreticilerini ve süt işleyicilerini kapsıyordu.
3-A SSI'nin modern versiyonu, bu işbirlikçi yapıyı sürdüren bağımsız, kar amacı gütmeyen bir kuruluş olarak faaliyet göstermektedir. 3-A SSI, düzenleyici sıhhiye memurlarının denetimini, üreticilerin malzeme uzmanlığını ve tesis operatörlerinin pratik gereksinimlerini birleştirerek her standardın teknolojik olarak uygulanabilir ve kontaminasyon azaltımı için optimize edilmiş olmasını sağlar. Bu ortak denetim, standart endüstriyel sektörlerde bulunan düzenleyici parçalanmayı önleyerek küresel sıhhi tedarik zincirleri boyunca hijyenik sıvı taşıma için tek bir kriter sağlar.
3-A Hijyenik Mühendisliğinin Metalürjik ve Geometrik Prensipleri
3-A uyumluluğunu elde etmek için sıvı işleme makineleri, hassas malzeme bilimi ve akışkan dinamiği kriterlerini karşılamalıdır. Bu kurallar, mikro ölçekteki kontaminasyon vektörlerini ortadan kaldırır:
- Malzeme Atalet ve Korozyon Direnci: Ürünle temas eden tüm bileşenler, toksik olmayan, korozyona dayanıklı malzemelerden üretilmelidir. Standart, AISI 300 serisi östenitik paslanmaz çelik, tipik olarak SS304 veya düşük karbonlu SS316L'yi zorunlu kılar. Bu alaşımlar, agresif sıcak asit ve alkalin CIP kimyasallarına maruz kaldığında çukurlaşma ve taneler arası korozyona karşı direnç gösterir. Elastomerler ve mekanik salmastralar, termal stres altında kimyasal sızıntıyı önlemek için FDA 21 CFR 177 ve USP Sınıf VI kriterlerine uygun olmalıdır.
- Yüzey Mikro-Topografyası: Standart işleme, organik parçacıkların yerleşebileceği mikroskobik çatlaklar ve yüzey gözenekliliği bırakır. 3-A standartları, tüm ürünle temas eden yüzeylerin Ra <= 0,8 mikrometre (32 mikroinç) yüzey pürüzlülük profiline sahip olacak şekilde parlatılmasını gerektirir. Bu pürüzsüz yüzey, metalin yüzey enerjisini azaltarak proteinlerin ve yağların yapışmasını önler ve CIP sıvılarının durulama döngüleri sırasında kirleticileri kaldırmasına izin verir.
- Ölü Bölgelerin ve Çatlakların Ortadan Kaldırılması: Keskin 90 derecelik iç köşeler, sıvı hızının sıfıra düştüğü sınır tabakası durgunluğu oluşturur. 3-A mühendisliği bu gizli alanları yasaklayarak tüm iç birleşim noktalarında minimum 6,35 milimetre (1/4 inç) yarıçap bulunmasını gerektirir. Bu geometri, temizleme sıvısının kinetik enerjisinin her yüzeyi süpürmesini sağlayarak, mikrobiyal kolonilerin kimyasal sanitize edicilerin ulaşamayacağı yerlerde büyüyebileceği cepleri ortadan kaldırır.
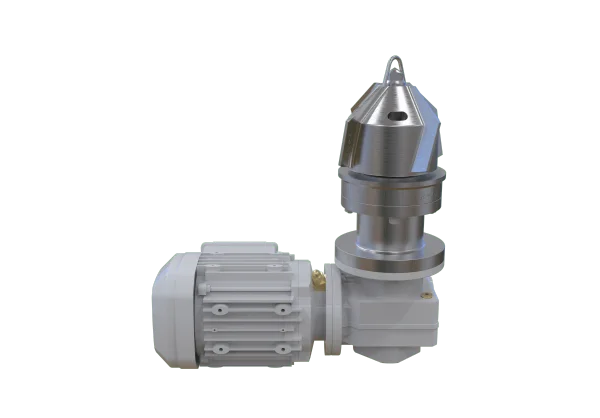
Özel Akışkan İşleme Makinelerinde 3-A Kriterlerinin Uygulanması
3-A kriterlerinin uygulanması, işleme bileşeninin hidrodinamiğine bağlı olarak belirli mekanik konfigürasyonlar gerektirir:
- Sıhhi Manyetik Karıştırıcılar: Geleneksel karıştırma kapları, zamanla aşınarak ürünün durgunlaşabileceği mikroskobik boşluklar oluşturan dinamik mekanik mil salmastraları kullanır. Manyetik tahrikli karıştırıcılar, torku senkron manyetik alanlar aracılığıyla aktarmak için hermetik olarak kapatılmış bir izolasyon kabuğu kullanarak bu riski ortadan kaldırır. 3-A gereksinimlerini karşılamak için dahili pervane yatakları, açık, kendiliğinden yıkanan sıvı yollarına sahip olmalıdır. Bu, CIP çözeltilerinin yatak düzeneği boyunca dolaşmasına izin vererek dahili sürtünme noktalarını ortadan kaldırır ve ürün hapsolmasını önler.
- Sıhhi Döner Loblu Pompalar: Şuruplar, süt katıları ve emülsiyonlar gibi yüksek viskoziteli sıvılar için tasarlanan bu pozitif deplasmanlı pompalar, hassas ürünleri ölü bölgeler olmadan işlemelidir. 3-A uyumlu loblu pompalar, doğrudan ürün akışına yerleştirilmiş ön yüklemeli mekanik salmastralar kullanır. Rotor muhafazası, pürüzsüz iç yaylara ve metal-metal teması olmadan sıkı boşlukları koruyan, temizlik sırasında tam bir sıvı süpürmesi sağlayan bilgisayar profilli rotorlara sahiptir.
- Sıhhi Santrifüj Pompalar: Düşük viskoziteli sıvıların yüksek hızlı transferi için kullanılan bu pompalar, ön veya arka koruyucu kalkan olmaksızın tamamen açık çarklar kullanır. Bu açık konfigürasyon, tüm dahili parçaların birincil akış yolu tarafından süpürülmesini sağlar. Pompa gövdesi, teğetsel bir tahliye yönü ile tasarlanmış olup, yerçekimi ile tamamen kendi kendini boşaltmasını sağlar. Bu, bir üretim çalışmasından sonra içeride hiçbir kalıntı kimyasal, su veya ürün havuzunun kalmamasını sağlayarak hızlı parti validasyonuna olanak tanır.
Gıda ve İçecek Üretimi için Proses Entegrasyon Matrisi
3-A uyumlu ekipmanın entegrasyonu, üretim hattının fiziksel parametrelerinin analiz edilmesini gerektirir. Aşağıdaki matris, proses değişkenlerinin mekanik konfigürasyonlarla nasıl eşleştiğini detaylandırmaktadır:
• Ürün Reolojisi ve Viskozitesi: 200 centipoise'nin altındaki düşük viskoziteli sıvılar, CIP sırasında türbülanslı akışı sürdürmek için 3-A santrifüj pompalar kullanır. Yüksek viskoziteli sıvılar, kavitasyonu ve sıvı kaymasını önlemek için daha düşük çalışma hızlarında çalıştırılan pozitif deplasmanlı döner loblu pompalar gerektirir.
• Termal Döngü: Pastörizasyon veya UHT sterilizasyonu içeren işleme uygulamaları, birinci sınıf EPDM veya Viton contalar gerektirir. Bu bileşikler, 4 santigrat derece ürün transferinden 135 santigrat derece buhar sterilizasyonuna geçişlerde sızdırmazlık basıncını korur.
• CIP Hız Gereksinimleri: Otomatik temizlik sırasında mekanik fırçalama elde etmek için sistem, sıvı yolları boyunca minimum 1,5 metre/saniye sıvı hızı sağlamalıdır. Pompa, aşağı akış filtrelerinden ve ısı eşanjörlerinden gelen karşı basıncı yenmek için yeterli toplam dinamik yüksekliği sağlamalıdır.
Yasal Uyumluluk ve Validasyon Çerçevesi
3-A kriterlerine bağlı kalmak, üçüncü taraf denetimlerle karşı karşıya olan üretim tesisleri için genel validasyon sürecini basitleştirir. Bir tesis, resmi 3-A sembolünü taşıyan ekipmanı kullanıma soktuğunda, gıda güvenliği denetçilerine makinelerin doğrulanmış mühendislik temellerini karşıladığına dair anında belge sağlar. Bu önceden doğrulanmış uygunluk, Tehlike Analizi Kritik Kontrol Noktası (HACCP) programlarının uygulanmasını önemli ölçüde hızlandırır.
Ayrıca, dahili yollar hızlı kalıntı giderme için optimize edildiğinden, işleme tesisleri temizlik döngülerinin süresini önemli ölçüde azaltabilir. Bu duruş süresindeki azalma, doğrudan daha düşük su tüketimi, agresif temizlik kimyasallarının azaltılmış kullanımı ve en aza indirilmiş operasyonel gider anlamına gelir ve üreticilerin işleme ortamında tam biyogüvenliği korurken üretim verimliliğini en üst düzeye çıkarmasına olanak tanır.
Sıhhi işleme hattınızı yükseltiyor veya yüksek performanslı, 3-A uyumlu akışkan işleme makineleri mi arıyorsunuz? Kapsamlı 3-A Standartlı Döner Loblu Pompa, Sıhhi Pompa ve Manyetik Karıştırıcı kataloğumuzu keşfedin veya kişiselleştirilmiş bir teknik danışmanlık için bugün mühendislik uzmanlarımızla iletişime geçin.


