


在生物製藥生產中,高純度配料罐用於緩衝液配製、製程液體儲存、培養基配方調製,以及下游製程前之中間產物處理。在此類應用中,產品純度不僅取決於原料品質與清潔程序,更取決於直接接觸製程之設備的狀態。
顆粒可能經由進料物料、轉移管線、密封件、安裝作業或機械元件劣化而進入配料罐。即使儲罐以不鏽鋼製造且符合衛生級設計規範,運動界面處的磨耗仍會引發額外的污染風險,必須加以管控。
因此,攪拌器成為整體配料罐設計中至關重要的一環。傳統攪拌器常依賴接觸式組件與旋轉軸封,形成須定期檢驗與維護的機械界面;而磁懸浮底入式磁力攪拌器則針對此挑戰提出兩項具體改善:其一,採用磁力驅動傳動,支援密閉式儲罐結構;其二,藉由懸浮機構降低攪拌器組裝內部的軸向端面摩擦。
對高純度生物製藥系統而言,若搭配合適材質、衛生級構造及經驗證的清潔程序,上述特性有助於減少特定源自設備的污染源。
設備相關顆粒可能來自哪些部位?
若能在完整配料罐系統規格定案前,即辨識潛在顆粒來源,將使顆粒管控更為有效。在高純度儲罐中,調查應明確區分「設備自身產生之顆粒」與「製程環境引入之顆粒」。
運動界面處的磨耗:反覆相互接觸的元件於運轉期間可能逐漸劣化。依據材質、接觸條件與保養狀態不同,此類劣化可能產生磨屑。
攪拌器支撐與套筒組件:於底入式磁力攪拌器中,內部磁性組裝體、套筒、軸承配置及其相關支撐元件的狀態均至關重要。在運轉時表面相互接觸的設計中,軸向接觸摩擦將導致對應端面界面的磨耗。
儲罐邊界界面:軸封、墊片、焊道及管路連接處均須維持所需完整性。這些界面未必皆為顆粒來源,但材質選用不當、劣化或安裝不良,仍可能引發污染或洩漏疑慮。
清潔與維護作業:殘留物、受損表面、組件安裝不當或清潔不徹底,亦可能損害配料罐潔淨度。此類問題無法單靠攪拌器設計予以修正。
因此,完整的設備解決方案必須同時處理「設備內部顆粒生成」與「污染進入或滯留於製程系統之途徑」兩大面向。
磁懸浮機制:減少特定磨耗來源
磁懸浮底入式磁力攪拌器的核心機械特徵,在於攪拌器內部的懸浮配置。運轉期間,內部磁性組裝體由磁懸浮機制懸浮支撐,軸向端面不與對應表面接觸或摩擦,而徑向定位則由既定支撐結構維持。
透過降低軸向端面摩擦,本設計可有效抑制相關元件(含套筒端面)之磨耗,並降低該特定界面因劣化所衍生顆粒之風險。
此點對高純度配料罐尤為關鍵,因顆粒管控不僅限於防止外部開口引入污染物,更須全程考量製程設備內部元件之狀態。
此外,懸浮機制亦能降低安裝期間內部磁性組裝體受過大向下磁吸力牽引、撞擊碳化矽滑動軸承之風險,有助於保護軸承於組裝與搬運階段之完整性。
然上述效益須置於其機械適用範疇內理解:磁懸浮無法消除所有可能的顆粒來源,亦不表示所有內部元件皆完全無接觸運作。徑向定位、軸承設計、材質選用、操作條件與保養規劃,仍為長期可靠性的關鍵要素。
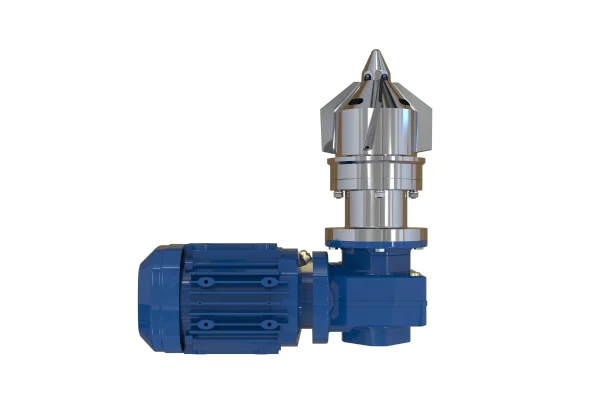
以磁力驅動重新思考儲罐邊界設計
顆粒管控與密封完整性密切相關,但各自對應不同風險:顆粒可能源自元件磨耗,而儲罐邊界失效則可能導致外部污染侵入或製程液體洩漏。
磁力驅動係透過靜態隔離屏障,將外部驅動組裝體之扭矩傳遞至內部磁性組裝體。在經過妥善工程設計的配置下,此方式可避免傳統旋轉軸穿透儲罐壁,進而消除相應之動態軸封界面。
對生物製藥配料罐系統而言,此配置可簡化儲罐邊界設計之一環——移除傳統動態密封點。靜態隔離屏障在確保攪拌器運作之同時,將製程側與外部驅動元件分隔開來。
其結果為可支援密閉式、衛生級儲罐結構之設計。然而,隔離套筒、靜態密封件、焊道、接管與管路連接處,仍須依預期用途進行設計與驗證。單一磁力驅動配置,並不能保證整體組裝達成零顆粒或絕對防漏。
高純度配料罐系統之整體設計
磁懸浮底入式磁力攪拌器僅在周邊設備共同支持相同污染管控目標時,方能發揮其預期價值。對系統整合商與生物製藥設備製造商而言,以下幾項設計決策尤須關注。
產品接觸材質與表面狀態
暴露於製程之材質,須與產品、清潔劑及滅菌條件相容。不鏽鋼牌號、表面粗糙度、元件相容性與製造品質,應依預期用途及適用規範明確規定。
設計亦須考量接縫、死角及易積存產品或清潔液之區域。降低攪拌器磨耗,無法彌補配料罐其他部位表面加工不良或產品接觸材質選用不當之缺陷。
可清潔性與滅菌相容性
高純度配料罐可能需執行原位清洗(CIP)、原位滅菌(SIP)或其他既定之清洗與滅菌程序。配料罐本體、攪拌器、隔離屏障及相關連接件,均須與所需溫度、壓力、化學藥劑及操作週期相容。
清洗成效取決於整體系統,包含儲罐幾何形狀、液體循環、排水能力及關鍵表面之可及性。因此,設備整合規劃應於製造前完成審查,而非僅於驗證啟用階段才處理。
安裝與維護規劃
安裝程序須保護內部磁性組裝體與軸承元件,避免非必要之衝擊或負載。磁懸浮結構雖有助於降低安裝期間向下磁吸力損壞碳化矽滑動軸承之風險,正確之搬運與組裝程序仍不可或缺。
維護規劃應涵蓋相關元件之定期檢驗、異常運轉狀況監測,以及製造商所訂定之更換準則。任何關於「降低顆粒生成」之主張,均須由設備設計與適當驗證予以支持,不可僅因具備懸浮機制即逕行假設。
此類系統於生物製藥製造之應用定位
磁懸浮底入式磁力攪拌器可應用於緩衝液配製、培養基配製、製程液體儲存等高純度配料罐,亦適用於其他對衛生級設計與元件磨耗管控要求嚴苛之生物製藥製程。
於緩衝液與培養基配製,設備須提供適宜液體循環,同時維持配料罐所需潔淨度;於製程液體儲存應用,儲罐設計則更重視密閉系統完整性、材質相容性及批次間可靠清洗效能。
攪拌器仍須匹配實際製程需求:儲罐尺寸、工作容積、液體性質、葉輪配置、運轉轉速與所需混合效能,皆影響其適用性。顆粒管控功能無法取代對循環效果之驗證、不可接受起泡或夾氣之避免,以及對產品品質要求之達成。
針對完整設備專案,上述因素應與儲罐本體、驅動單元、儀表、管路連接、清洗配置及維護通道同步審查。如此方能使設備供應商將污染風險納入系統架構層級進行管理,而非仰賴單一元件解決所有問題。
顆粒管控效能之驗證
採用磁懸浮底入式磁力攪拌器之目的,並非單純宣稱「污染已完全消除」,而是辨識可避免之設備相關顆粒來源,並透過適宜之機械與衛生級設計,降低相應風險。
針對高純度配料罐專案,驗證項目可包括:材質規格審查、表面粗糙度要求、隔離屏障與靜態密封之完整性、清洗與滅菌相容性,以及製造商所提供之維護說明。若應用場景有特定顆粒限值要求,則須針對實際製程明確定義驗收標準與測試方法。
顆粒檢測、設備檢查與製程確認,可能皆為證明整體系統符合要求之必要手段。適用方法取決於產品屬性、製程特性與品質管理系統;單純軸向摩擦降低,並不足以證明配料罐滿足特定顆粒規範。
透過結合磁力驅動配置、軸向端面摩擦降低,以及精密工程化的配料罐整合,磁懸浮底入式磁力攪拌器可協助管控高純度生物製藥系統中特定之設備相關污染風險。其價值最顯著之處,在於攪拌器、儲罐本體、材質、界面、清潔策略與驗證計畫,皆作為一項協同整合之解決方案進行設計。


