


排氣口數量是一項關鍵結構參數,用以界定多相氣液混合物如何自發酵槽底置式曝氣機排出並進入周圍發酵液中。此參數雖看似僅為簡單的元件數量統計而易被忽略,實則直接影響由曝氣機內部葉輪、定子與分配器總成所主導的流體動力學特性、局部壓降及射流速度分佈。
在好氧發酵系統中,發酵槽底置式曝氣機扮演溶氧傳遞的核心角色:它吸入氣體、將其剪切為微氣泡,並強制氣液混合物沿徑向注入罐體。排氣口即為此高能混合物流入發酵液前的最終類噴嘴式過渡結構。
BOAO DAWT 系列依機型矩陣配置不同數量的排氣口——共分為 8、12 與 16 個三種規格。理解此差異背後的工程邏輯,可協助專案工程師正確解讀技術規格,並在不假設「排氣口越多即代表曝氣效能越佳」的前提下,精準匹配反應槽幾何構型。
排氣口參數的定義
排氣口數量係指均勻分佈於曝氣機定子或分配器殼體週邊的機加工流道總數。
實際運作時,環境空氣經進氣管吸入後,由星形葉輪剪切成約 100 微米之微氣泡,流體隨之累積動能;此加壓氣液混合物繼而被分流,並由指定排氣口向外噴射。
須明確將此參數歸類為幾何規格,而非直接性能指標。特定排氣口數量僅描述流體的結構性分流方式,若未同時考量單一排氣口截面積、總開口面積及葉輪葉尖線速度等參數,便無法獨立量化體積空氣進氣量(Nm³/h)或標準溶氧傳遞率(OTR)。
排氣口於發酵槽內的流體力學功能
排氣口絕非單純開口,而是具水力噴嘴功能之結構,主導發酵槽底部初始流場型態。於底裝式設計中,其佈局與數量具備三項核心工程目的:
- 建立動能射流速度:於既定體積流量下,排氣口數量搭配各口截面積,共同決定出口流速。此速度必須足以將氣泡投送至槽底全徑範圍,同時亦需受控,避免局部剪應力過高。
- 防止槽底沉澱:排氣口呈水平或徑向排列,確保沿槽底形成掃流式流場,消除葉輪下方之流體滯留區,使高比重基質或高密度細胞培養物持續維持懸浮狀態。
- 初始氣泡分佈:藉由將主氣液流分割為多股次級射流,排氣口啟動宏觀混合程序,協助微氣泡於浮力驅動上升前,先均勻散佈至槽體直徑範圍內。
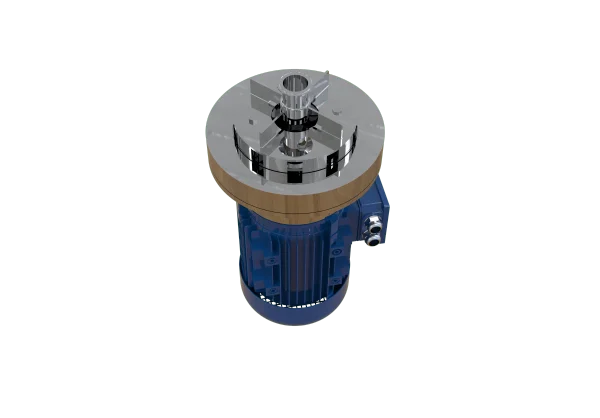
DAWT 系列排氣口數量擴展之工程邏輯
DAWT 系列技術規格顯示,其排氣口數量之擴展係依據機型尺寸、體積處理量與馬達功率等級所精心規劃:
- 試驗與小型規模(DAWT7.5 至 DAWT22):配置 8 個排氣口。
- 中型工業規模(DAWT40 與 DAWT55):配置 12 個排氣口。
- 大型工業規模(DAWT75 至 DAWT185):配置 16 個排氣口。
- 此階梯式配置與機組流體處理能力直接對應:馬達功率自 0.75 kW 提升至 18.5 kW 時,空氣進氣量亦由 11 Nm³/h 大幅增至 330 Nm³/h。
- 倘若大型機型如 DAWT185 僅配置 8 個排氣口,則單一口之局部流速將過高,導致極端機械剪應力,可能造成敏感生物細胞破裂(lysis)。反之,將大型機組之高體積流量分流至 16 個排氣口,可擴大總排氣面積,於大直徑(30 至 50 噸)槽底間,維持高體積循環效率與溫和、廣域流體分佈之最佳平衡。
釐清選型常見誤解:是否越多越好?
設備採購常見誤解之一,即認為排氣口數量越多,曝氣效能或混合均勻度必然越佳。然於流體機械設計中,排氣口數量須始終與單一口幾何形狀及總體積流量同步優化。
若未同步提升葉輪泵送能力,而任意增加排氣口數量,將產生反效果:定子腔內背壓降低,導致出口射流速度下降。此時氣液混合物不再形成強勁徑向環流以沖刷槽壁,僅會自排氣口緩慢滲出,並沿曝氣機軸心垂直上浮,進而在槽體周緣形成巨大混合死區。
因此,DAWT 系列所採用之 8、12、16 個排氣口三階離散配置,實為針對各機型群組之葉輪尺寸與標準運轉轉速(2900/1450 RPM)所精密校準之最佳平衡點。
支援高效技術溝通
明確定義排氣口數量,可促使設備製造商、製程工程師與採購團隊就具體結構特徵達成共識。尤為關鍵者,在於避免管道與儀控流程圖(P&IDs)繪製階段產生昂貴混淆。
具體而言,此參數可防止工程師混淆「空氣進口」(位於機組頂部、導入大氣空氣之主要進氣通道)與「排氣口」(位於分配結構下游、多相流體排出之多重出口)。因兩者處理之流體相態與操作壓力迥異,故於規格書中絕不可互換。
技術規格書中此參數之解讀方法
工程師審查專案技術規格書時,應採用系統化框架評估排氣口數量:
交叉驗證製造商術語定義
首先確認製造商對「排氣口」之精確定義。此步驟於跨廠牌產品基準比對時尤為關鍵,因各廠內部分配器幾何設計與專利結構命名慣例存在市場差異。
透過工程圖面映射幾何結構
以排氣口數量作為起始參考點,但務必同步核對經認證之設備圖面。單一數值僅指示開口數量,無法重構實際佈局、各噴嘴直徑或傾斜角度——而上述參數皆為精確計算流體力學(CFD)模擬之關鍵要素。
超越元件數量,追求實證驗證
切勿以排氣口數量作為質量傳遞效率之簡易估算依據。若特定製程要求保證流體速度分佈或嚴格溶氧(DO)均勻性,工程師應跳過幾何假設,主動要求實驗測試數據、工廠驗收測試(FAT)紀錄,或經認證之供氧能力(kg O₂/h)日誌。
就 DAWT 系列而言,雖已公開之排氣口數量確實準確標示小型、中型與大型機型群組之物理差異,但此參數僅為整體流體力學課題中的一環。欲完整計算總排氣面積或預測確切溶氧傳遞率,尚須整合運轉轉速與葉輪幾何等更廣泛之設計參數。
此結構參數之所以關鍵之原因
歸根結柢,排氣口數量乃辨識機型配置與內部分配機構尺寸之極具價值之參考指標。其真正意義在於結構分類,而非孤立之性能預測。實際排出之氣液射流行為,取決於完整分配器設計、發酵液流變特性,以及實際運轉條件。
若將排氣口數量視為一項特定且整合性的幾何參數,而非孤立指標,工程師即可更精確解讀技術規格書,明確區分經驗證之結構規格與未經驗證之性能假設,並於廠房設計與設備選型階段做出數據驅動之決策。


