


Dans les industries laitières, alimentaires et de boissons de haute pureté, la sécurité des consommateurs et la stabilité de la durée de conservation sont directement liées à la nettoyabilité mécanique des équipements de production. Le cadre principal régissant ce secteur est les Normes Sanitaires 3-A, un ensemble complet de critères de conception hygiénique formulés par 3-A Sanitary Standards, Inc. (3-A SSI). Le mandat fondamental de la certification 3-A est de protéger la santé publique en garantissant que les équipements de transformation des fluides peuvent être complètement assainis, soit via des systèmes automatisés de Nettoyage en Place (NEP), soit par démontage manuel. En imposant des mesures techniques spécifiques, ces normes garantissent que les équipements n'hébergent pas de micro-organismes pathogènes, de résidus de produit ou de biofilms organiques.
Évolution Historique et Gouvernance Tripartite de la 3-A SSI
Le statut d'autorité de la certification 3-A découle de son histoire structurelle. La désignation 3-A représente les trois associations fondatrices qui ont initialement collaboré dans les années 1920 pour établir des directives hygiéniques unifiées pour l'industrie laitière. Cette triade coopérative comprenait des responsables de la santé publique, des fabricants d'équipements et des transformateurs laitiers.
L'itération moderne de la 3-A SSI fonctionne comme une organisation indépendante à but non lucratif qui maintient cette structure collaborative. En combinant la supervision des inspecteurs sanitaires réglementaires, l'expertise matérielle des fabricants et les exigences pratiques des exploitants d'usines, la 3-A SSI garantit que chaque norme est technologiquement viable et optimisée pour la réduction des contaminations. Cette supervision conjointe empêche la fragmentation réglementaire observée dans les secteurs industriels standard, fournissant une référence unique pour la manipulation hygiénique des fluides à travers les chaînes d'approvisionnement sanitaires mondiales.
Principes Métallurgiques et Géométriques de l'Ingénierie Hygiénique 3-A
Pour atteindre la conformité 3-A, les équipements de transformation des fluides doivent satisfaire des critères précis en science des matériaux et en dynamique des fluides. Ces règles éliminent les vecteurs de contamination à l'échelle microscopique :
- Inertie des Matériaux et Résistance à la Corrosion : Tous les composants en contact avec le produit doivent être fabriqués à partir de matériaux non toxiques et résistants à la corrosion. La norme impose l'utilisation d'acier inoxydable austénitique de la série AISI 300, typiquement du SS304 ou du SS316L à faible teneur en carbone. Ces alliages résistent à la corrosion par piqûres et à la corrosion intergranulaire lorsqu'ils sont exposés à des produits chimiques CIP chauds, acides et alcalins agressifs. Les élastomères et les joints mécaniques doivent être conformes aux normes FDA 21 CFR 177 et USP Classe VI pour éviter le lessivage chimique sous contrainte thermique.
- Micro-Topographie de Surface : L'usinage standard laisse des fissures microscopiques et une porosité de surface où des particules organiques peuvent se loger. Les normes 3-A exigent que toutes les surfaces en contact avec le produit soient polies pour obtenir une rugosité de surface Ra <= 0,8 micromètres (32 micropouces). Cette finition lisse réduit l'énergie de surface du métal, empêchant l'adhérence des protéines et des graisses et permettant aux fluides CIP de soulever les contaminants pendant les cycles de rinçage.
- Élimination des Points Morts et des Interstices : Les angles internes vifs à 90 degrés créent une stagnation de la couche limite où la vitesse du fluide tombe à zéro. L'ingénierie 3-A interdit ces zones cachées, exigeant que toutes les jonctions internes présentent un rayon minimum de 6,35 millimètres (1/4 de pouce). Cette géométrie garantit que l'énergie cinétique du fluide de nettoyage balaie chaque surface, éliminant les poches où les colonies microbiennes peuvent se développer hors de portée des agents chimiques de désinfection.
Application des Critères 3-A aux Machines à Fluides Spécialisées
La mise en œuvre des critères 3-A nécessite des configurations mécaniques spécifiques en fonction de l'hydrodynamique du composant de transformation :
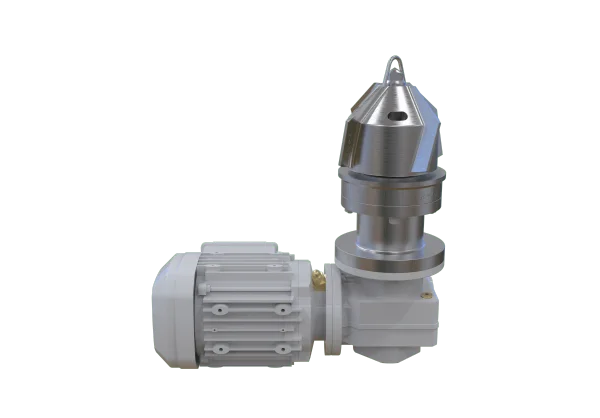
- Agitateurs Magnétiques Sanitaires : Les cuves de mélange traditionnelles utilisent des joints d'étanchéité d'arbre mécaniques dynamiques qui s'usent inévitablement, créant des espaces microscopiques où le produit peut stagner. Les mélangeurs à entraînement magnétique éliminent ce risque en utilisant une enveloppe d'isolation hermétique pour transférer le couple via des champs magnétiques synchrones. Pour répondre aux exigences 3-A, les paliers de roue intérieure de l'agitateur doivent comporter des chemins de fluide ouverts et auto-nettoyants. Cela permet aux solutions CIP de circuler à travers l'ensemble de palier, éliminant les points de friction interne et empêchant le piégeage du produit.
- Pompes Sanitaires à Lobes Rotatifs : Conçues pour les fluides à haute viscosité tels que les sirops, les solides laitiers et les émulsions, ces pompes volumétriques doivent manipuler des produits délicats sans zones mortes. Les pompes à lobes conformes 3-A utilisent des joints mécaniques à chargement frontal positionnés directement dans le flux du produit. Le carter du rotor présente des arcs internes lisses et des rotors profilés par ordinateur qui maintiennent des jeux serrés sans contact métal sur métal, garantissant un balayage complet du fluide pendant le nettoyage.
- Pompes Centrifuges Sanitaires : Utilisées pour le transfert à haute vitesse de fluides à faible viscosité, ces pompes utilisent des roues ouvertes sans shroud avant ou arrière. Cette configuration exposée garantit que toutes les pièces internes sont balayées par le flux principal. Le corps de pompe est conçu avec une orientation de décharge tangentielle, le rendant entièrement auto-vidangeable par gravité. Cela garantit qu'aucun résidu chimique, eau ou produit ne s'accumule à l'intérieur après un cycle de production, permettant une validation rapide des lots.
Matrice d'Intégration des Procédés pour la Production Alimentaire et de Boissons
L'intégration d'équipements conformes 3-A nécessite d'analyser les paramètres physiques de la ligne de production. La matrice suivante détaille comment les variables du procédé s'accordent avec les configurations mécaniques :
• Rhéologie et Viscosité du Produit : Les fluides à faible viscosité (en dessous de 200 centipoises) utilisent des pompes centrifuges 3-A pour maintenir un écoulement turbulent pendant le CIP. Les fluides à haute viscosité nécessitent des pompes volumétriques à lobes rotatifs fonctionnant à des vitesses de rotation plus faibles pour éviter la cavitation et le cisaillement du fluide.
• Cycles Thermiques : Les applications de transformation impliquant la pasteurisation ou la stérilisation UHT nécessitent des joints premium en EPDM ou Viton. Ces composés maintiennent la pression d'étanchéité lors des transitions entre le transfert de produit à 4 degrés Celsius et la stérilisation à la vapeur à 135 degrés Celsius.
• Exigences de Vitesse CIP : Pour obtenir un frottement mécanique pendant le nettoyage automatisé, le système doit maintenir une vitesse de fluide minimale de 1,5 mètre par seconde à travers les chemins de fluide. La pompe doit fournir une hauteur manométrique totale suffisante pour surmonter la contre-pression des filtres et échangeurs de chaleur en aval.
Cadre de Conformité Réglementaire et de Validation
Le respect des critères 3-A simplifie le processus global de validation pour les installations de fabrication soumises à des inspections par des tiers. Lorsqu'une installation déploie des équipements arborant le symbole officiel 3-A, elle fournit une documentation immédiate aux inspecteurs de la sécurité alimentaire attestant que les machines répondent à des bases techniques vérifiées. Cette conformité pré-vérifiée accélère considérablement la mise en œuvre des programmes d'Analyse des Risques et Maîtrise des Points Critiques (HACCP).
De plus, grâce à l'optimisation des chemins internes pour une libération rapide des souillures, les usines de transformation peuvent réduire considérablement la durée de leurs cycles de nettoyage. Cette réduction des temps d'arrêt se traduit directement par une consommation d'eau moindre, une utilisation diminuée de produits chimiques de nettoyage agressifs et des frais généraux d'exploitation minimisés, permettant aux fabricants de maximiser l'efficacité de la production tout en maintenant une biosécurité complète dans l'environnement de transformation.
Envisagez-vous de moderniser votre ligne de transformation sanitaire ou recherchez-vous des machines à fluides performantes et conformes 3-A ? Explorez notre catalogue complet de Pompes à Lobes Rotatifs Standard 3-A, Pompes Sanitaires et Agitateurs Magnétiques, ou contactez dès aujourd'hui nos experts en ingénierie pour une consultation technique personnalisée.


