


La miscelazione solido-liquido è un’operazione critica in numerosi processi industriali, tra cui la produzione chimica, la trasformazione alimentare, la fabbricazione farmaceutica e la preparazione di sospensioni industriali. Che l’obiettivo sia la dissoluzione di una polvere, la dispersione di particelle insolubili o la preparazione di una miscela omogenea, la qualità della miscelazione influisce direttamente sulla coerenza del prodotto e sulla durata del ciclo di processo.
Tuttavia, ottenere una miscelazione solido-liquido efficace non è sempre immediato. Le polveri possono rimanere in superficie, le particelle solide sedimentare sul fondo del serbatoio e alcuni ingredienti richiedere tempi di processo eccessivamente lunghi prima di raggiungere lo stato desiderato. Questi problemi non sono necessariamente imputabili a una potenza insufficiente del miscelatore: le proprietà dei materiali, i profili di flusso, le modalità di alimentazione e la scelta dell’equipaggiamento influenzano tutti il risultato finale.
Comprendere le sfide più ricorrenti consente ai produttori di ottimizzare l’efficienza di miscelazione senza dover ricorrere esclusivamente a velocità più elevate o tempi di funzionamento prolungati.
Problemi comuni nella miscelazione solido-liquido
Distribuzione non uniforme dei solidi
Uno dei problemi più frequenti è la distribuzione non omogenea delle particelle solide nell’intero volume del liquido. A seconda della loro densità, le particelle possono galleggiare, sedimentare o accumularsi in zone specifiche del recipiente.
Quando il flusso del liquido non è in grado di trasportare efficacemente i solidi, la miscela può presentare concentrazioni diverse in punti distinti del serbatoio. Ciò compromette operazioni a valle quali pompaggio, riempimento, filtrazione e ulteriori trattamenti.
Il problema è spesso legato alla relazione tra le caratteristiche delle particelle e il profilo di flusso generato dal miscelatore. Un miscelatore può indurre movimento nelle immediate vicinanze del suo elemento attivo senza tuttavia generare una circolazione sufficiente nell’intero volume del recipiente. Di conseguenza, alcuni solidi rimangono scarsamente distribuiti anche quando il liquido appare in movimento vigoroso.
Migliorare la distribuzione richiede una configurazione di miscelazione adeguata alle caratteristiche delle particelle, alla geometria del serbatoio e al livello di omogeneità richiesto.
Incorporazione lenta e dissoluzione incompleta delle polveri
Quando le polveri vengono aggiunte al liquido, devono innanzitutto entrare in contatto con esso e subire il fenomeno della bagnabilità. Gli ingredienti solubili devono quindi dissolversi, mentre i materiali insolubili devono essere dispersi fino al grado richiesto.
Questi processi sono correlati, ma non coincidenti: una polvere può essere distribuita uniformemente nel recipiente senza dissolversi completamente; analogamente, un solido insolubile può formare una sospensione stabile senza dar luogo a una vera soluzione.
L’incorporazione lenta può verificarsi quando la portata di alimentazione della polvere supera la capacità del sistema, quando il liquido presenta un’elevata viscosità o quando l’equipaggiamento non garantisce un contatto sufficiente tra fase solida e fase liquida. In alcuni casi, il materiale forma agglomerati che rallentano ulteriormente la bagnabilità e la dissoluzione.
Una strategia di alimentazione più controllata, abbinata a un profilo di flusso idoneo e a un’adeguata capacità di dispersione, contribuisce a ridurre i tempi di processo. Il reale miglioramento dipende dalla solubilità dell’ingrediente, dalle caratteristiche delle particelle e dalle condizioni operative.
Sedimentazione dei solidi
La sedimentazione si verifica quando le particelle solide si depositano più rapidamente di quanto il sistema di miscelazione riesca a mantenerle in sospensione. È particolarmente rilevante quando la fase solida è più densa del liquido o quando le particelle sono relativamente grandi.
Una volta accumulate sul fondo del recipiente, le particelle compromettono l’uniformità della miscela. I depositi possono inoltre complicare lo scarico, incrementare i requisiti di pulizia e rendere difficile mantenere una concentrazione costante durante il processo.
Aumentare la velocità del miscelatore può essere utile in alcune applicazioni, ma non rappresenta sempre la risposta più efficiente. L’azione di miscelazione richiesta dipende dalle dimensioni e dalla densità delle particelle, dalla viscosità del liquido e dalla geometria del serbatoio. L’obiettivo è generare un movimento sufficiente a garantire la sospensione richiesta, senza dispendio energetico superfluo né introduzione eccessiva di aria.
Per processi sensibili alla sedimentazione, i produttori devono valutare attentamente il profilo di flusso e verificare che i solidi rimangano adeguatamente distribuiti nelle effettive condizioni operative.
Tempi di miscelazione e consumi energetici eccessivi
Un processo di miscelazione diventa inefficiente quando richiede più tempo o energia del necessario per raggiungere il risultato desiderato. Ciò può accadere in caso di errata corrispondenza tra equipaggiamento e materiale trattato, di alimentazione troppo rapida della polvere o di un profilo di flusso incapace di portare i solidi in contatto efficace con il liquido.
Un tempo di funzionamento prolungato non garantisce automaticamente risultati migliori. Una volta raggiunto il livello richiesto di dissoluzione o dispersione, ulteriori fasi di miscelazione offrono scarsi benefici, aumentando invece il consumo energetico e la durata del ciclo produttivo.
L’efficienza deve pertanto essere valutata rispetto a un punto finale di processo ben definito — ad esempio il completamento della dissoluzione, l’uniformità di concentrazione o una specifica qualità di dispersione — fornendo così un criterio significativo per la valutazione delle prestazioni, ben oltre la semplice durata della miscelazione.
Come migliorare l’efficienza della miscelazione solido-liquido
Ottimizzare la modalità di alimentazione
Il modo in cui i solidi vengono introdotti nel liquido influenza in maniera determinante l’intero processo. Alimentare una grande quantità di polvere in un’unica soluzione può generare zone localmente sovraccariche, che il miscelatore non riesce ad incorporare tempestivamente.
Una portata di alimentazione controllata consente al liquido di entrare in contatto con il materiale in ingresso in modo più efficace. Il punto di alimentazione deve inoltre essere scelto in funzione del profilo di circolazione del serbatoio, favorendo l’indirizzamento dei solidi verso la zona attiva di miscelazione anziché il loro accumulo in zone stagnanti.
Negli impianti automatizzati, l’alimentazione dosata migliora la ripetibilità tra i diversi lotti. La portata ottimale va determinata in base al comportamento di bagnabilità della polvere, alle proprietà del liquido e alla capacità di miscelazione dell’equipaggiamento.
Adattare l’azione di miscelazione all’obiettivo del processo
Le diverse applicazioni solido-liquido richiedono capacità di miscelazione differenziate: la miscelazione generale privilegia la distribuzione dei materiali; la dissoluzione richiede un contatto efficace tra solidi solubili e liquido; la dispersione mira invece a distribuire le particelle solide o a rompere gli agglomerati.
La scelta dell’equipaggiamento in funzione dell’obiettivo reale evita trattamenti superflui. Ad esempio, un sistema progettato principalmente per la circolazione di massa potrebbe non garantire l’intensità locale di miscelazione necessaria per compiti impegnativi di dispersione. Viceversa, un miscelatore ad alta taglio potrebbe rivelarsi inappropriato quando è sufficiente una miscelazione delicata.
La scelta ottimale bilancia capacità di dispersione, circolazione, tempo di processo e requisiti del prodotto.
Valutare congiuntamente viscosità e caratteristiche delle particelle
La viscosità del liquido influenza la resistenza al flusso, mentre dimensione e densità delle particelle determinano il loro comportamento di trasporto all’interno del serbatoio. Queste variabili devono essere analizzate in modo integrato, non in maniera isolata.
Un liquido ad alta viscosità può limitare la circolazione e ostacolare la distribuzione uniforme delle particelle. Particelle grandi o dense tendono a sedimentare rapidamente, mentre le polveri fini possono risultare difficili da bagnare o da disperdere. Variazioni nella formulazione o nella temperatura di esercizio modificano inoltre il comportamento di miscelazione.
Ove possibile, i test su equipaggiamento devono essere condotti con materiali rappresentativi e in condizioni operative realistiche. Ciò consente di identificare se il principale collo di bottiglia derivi da limitazioni nella circolazione, nella bagnabilità, nella sospensione delle particelle o nella dispersione.
Rivalutare la geometria del serbatoio e l’installazione del miscelatore
Le prestazioni di miscelazione dipendono dall’intero sistema, non solo dal miscelatore in sé. Dimensioni del serbatoio, volume operativo, livello del liquido, posizione di installazione e ubicazione del punto di alimentazione dei solidi influenzano tutti il profilo di flusso.
Un’installazione non ottimale può lasciare zone del serbatoio con movimento limitato. In tali casi, modificare la disposizione di installazione o scegliere una configurazione di miscelazione più adatta può migliorare le prestazioni in misura maggiore rispetto a un semplice aumento di potenza.
Nella scala di ingrandimento del processo, i produttori devono inoltre considerare le variazioni di geometria del serbatoio e di volume di lotto. Una configurazione che fornisce eccellenti prestazioni in un serbatoio di piccole dimensioni potrebbe non garantire lo stesso comportamento di circolazione e dispersione in un serbatoio di produzione su larga scala.
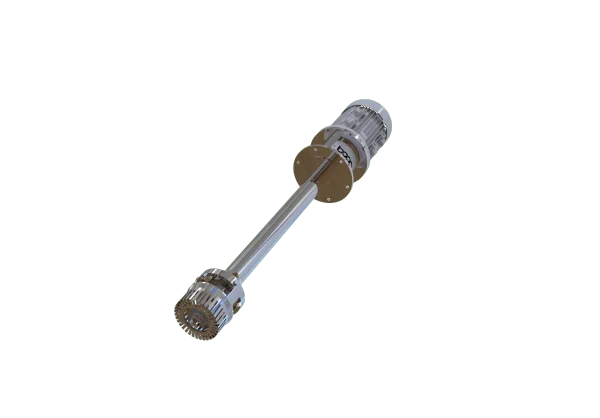
Il ruolo del Miscelatore a Getto ad Alta Cizillatura nella miscelazione solido-liquido
Per processi che richiedono dispersione ad alta velocità, dissoluzione solido-liquido o miscelazione intensiva, il Miscelatore a Getto ad Alta Cizillatura a Flusso Radiale rappresenta una soluzione da valutare attentamente.
Il Miscelatore a Getto ad Alta Cizillatura a Flusso Radiale FRK è progettato specificamente per queste applicazioni. La sua configurazione a flusso radiale privilegia le prestazioni di dispersione, rendendolo ideale per processi in cui è fondamentale garantire un contatto solido-liquido efficace e la rottura degli agglomerati.
Rispetto a un Miscelatore a Getto a Flusso Assiale-Radiale come il FRJ, il FRK privilegia un effetto di dispersione più intenso, pur generando una portata di miscelazione inferiore. La scelta dell’equipaggiamento deve pertanto riflettere il requisito primario del processo: massima dispersione o massima portata di miscelazione complessiva.
Il Miscelatore a Getto ad Alta Cizillatura non è una soluzione universale per ogni applicazione solido-liquido: la sua idoneità dipende dalle proprietà dei materiali, dal risultato di processo richiesto, dalla configurazione del serbatoio e dalle condizioni operative. Applicazioni che richiedono emulsificazione o omogeneizzazione dedicate necessitano invece di equipaggiamenti specifici.
Costruire un processo di miscelazione più efficiente
L’efficienza della miscelazione solido-liquido dipende da molto più della semplice velocità del miscelatore o della potenza installata. Distribuzione non uniforme, incorporazione lenta, sedimentazione e tempi di processo eccessivi derivano spesso da uno squilibrio tra proprietà dei materiali, profili di flusso, modalità di alimentazione e capacità dell’equipaggiamento.
I produttori possono migliorare le prestazioni controllando l’alimentazione dei solidi, selezionando un’azione di miscelazione coerente con l’obiettivo del processo e valutando congiuntamente viscosità, caratteristiche delle particelle e geometria del serbatoio. Per applicazioni che richiedono una dispersione intensiva, un Miscelatore a Getto ad Alta Cizillatura adeguatamente dimensionato può contribuire a migliorare il contatto solido-liquido e a raggiungere il risultato desiderato con maggiore efficienza.
Il punto cruciale consiste nell’identificare preventivamente il vero collo di bottiglia del processo prima di modificare l’equipaggiamento o le condizioni operative. Un sistema di miscelazione ben dimensionato supporta una qualità del prodotto più costante, cicli di processo più brevi e una produzione più affidabile.


