


Il numero di porte di scarico è un parametro strutturale critico che definisce in che modo la miscela bifase gas-liquido viene espulsa dall’aeratore di fondo nel brodo circostante. Sebbene possa essere facilmente trascurato come semplice conteggio di componenti, questo parametro influenza direttamente la dinamica dei fluidi, le cadute di pressione localizzate e i profili di velocità del getto, determinati dall’impeller interno, dallo statore e dall’insieme distributore dell’aeratore.
Negli impianti di fermentazione aerobica, l’aeratore di fondo funge da cuore del trasferimento di ossigeno: aspira l’aria ambiente, la frammenta in microbolle e la proietta radialmente nel serbatoio. Le porte di scarico costituiscono le ultime transizioni simili a ugelli, dove questa miscela ad alta energia entra nel brodo di fermentazione.
La serie BOAO DAWT prevede differenti configurazioni del numero di porte di scarico — da 8 a 16 — all’interno della sua matrice modellistica. Comprendere la logica ingegneristica alla base di queste variazioni consente agli ingegneri di progetto di interpretare correttamente le specifiche tecniche e ottimizzare l’abbinamento geometrico del serbatoio, evitando l’assunzione errata secondo cui un numero maggiore di porte equivalga automaticamente a prestazioni di aerazione superiori.
Definizione del parametro «porte di scarico»
Il numero di porte di scarico indica il conteggio totale dei canali fluidi fresati distribuiti lungo il perimetro della carcassa dello statore o del distributore dell’aeratore.
Operativamente, dopo che l’aria ambiente viene aspirata attraverso il tubo di ingresso e ridotta in microbolle (circa 100 micron) dall’impeller a forma di stella, il fluido accumula energia cinetica. Questa miscela gas-liquido pressurizzata viene quindi suddivisa e proiettata verso l’esterno attraverso tali porte designate.
È fondamentale classificare tale parametro come specifica geometrica, non come metrica di prestazione diretta. Sebbene un determinato numero di porte descriva la suddivisione strutturale del flusso, esso non è in grado di quantificare autonomamente la portata volumetrica d’aria (Nm³/h) né i tassi standard di trasferimento di ossigeno (OTR), senza considerare le sezioni trasversali individuali delle porte, l’area aperta complessiva e la velocità periferica dell’impeller.
Funzioni idrodinamiche delle porte nei serbatoi di fermentazione
Le porte di scarico non sono semplici aperture: agiscono come ugelli idraulici che definiscono il pattern di flusso iniziale alla base del fermentatore. Nei design con montaggio sul fondo, la loro disposizione e il loro numero rispondono a tre obiettivi ingegneristici principali:
- Stabilire la velocità cinetica del getto: per una data portata volumetrica, il numero di porte — combinato alle loro singole aree trasversali — determina la velocità di uscita del fluido. Tale velocità deve essere sufficientemente elevata da proiettare le bolle sull’intero raggio del fondo del serbatoio, ma controllata con precisione per evitare sollecitazioni di taglio localizzate eccessive.
- Prevenire la sedimentazione sul fondo: la disposizione orizzontale o radiale di queste porte garantisce un pattern di flusso a spazzolamento lungo il fondo del serbatoio. Ciò elimina le zone di stasi idrodinamica al di sotto dell’impeller, mantenendo in sospensione continua substrati pesanti o colture cellulari dense.
- Distribuzione iniziale delle bolle: suddividendo il flusso primario in più getti secondari, le porte avviano il processo di miscelazione macroscopica, favorendo una distribuzione omogenea delle microbolle su tutta la sezione trasversale del serbatoio prima che la spinta di galleggiamento le guidi verso l’alto.
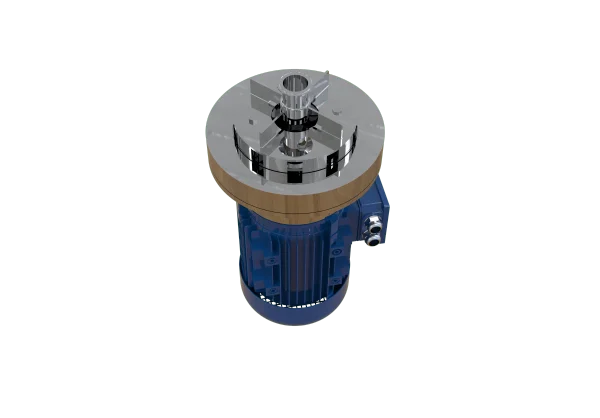
Logica ingegneristica alla base della scala delle porte nella serie DAWT
Le specifiche tecniche della serie DAWT rivelano una scalatura intenzionale del numero di porte di scarico, correlata alle dimensioni della macchina, alla portata volumetrica e alle potenze nominali del motore:
- Scala pilota e piccola (DAWT7.5–DAWT22): configurata con 8 porte di scarico.
- Scala industriale media (DAWT40 e DAWT55): configurata con 12 porte di scarico.
- Scala industriale grande (DAWT75–DAWT185): configurata con 16 porte di scarico.
- Tale progressione è direttamente allineata alla capacità di gestione del fluido delle macchine. Al crescere della potenza motore da 0,75 kW a 18,5 kW, la portata d’aria aumenta significativamente, passando da 11 Nm³/h a 330 Nm³/h.
- Se un’unità di grandi dimensioni come la DAWT185 fosse limitata a sole 8 porte, la velocità locale del fluido in ciascuna porta diverrebbe eccessivamente elevata, generando uno stress meccanico di taglio estremo in grado di lisare cellule biologiche sensibili. Viceversa, suddividere la portata volumetrica elevata di una macchina grande su 16 porte amplia l’area totale di scarico, mantenendo un equilibrio ottimale tra circolazione volumetrica elevata e distribuzione fluida dolce e diffusa su fondi di serbatoio di grande diametro (da 30 a 50 tonnellate).
Smontare gli equivoci nella selezione: più è sempre meglio?
Un equivoco comune nell’acquisto di attrezzature è che un numero maggiore di porte di scarico garantisca automaticamente un’areazione superiore o una miscelazione più uniforme. Nel design delle macchine per fluidi, il numero di porte deve sempre essere ottimizzato in sinergia con la geometria individuale delle porte e con la portata volumetrica complessiva.
Un aumento arbitrario del numero di porte, senza un corrispondente incremento della capacità di pompaggio dell’impeller, produce effetti controproducenti: riduce la controprossione all’interno della camera dello statore, causando un calo della velocità di uscita del getto. Invece di generare un potente loop radiale capace di spazzare le pareti del serbatoio, la miscela gas-liquido fuoriesce semplicemente dalle porte e sale verticalmente lungo l’albero dell’aeratore, creando una vasta zona morta di miscelazione sul perimetro del serbatoio.
Pertanto, i passaggi discreti di 8, 12 e 16 porte nella serie DAWT rappresentano punti di equilibrio ottimizzati, tarati sulle dimensioni specifiche degli impeller e sui regimi di rotazione operativi standard (2900/1450 giri/min) di ciascun gruppo modellistico.
Supporto alla comunicazione tecnica efficace
Mantenere un numero di porte di scarico chiaramente definito consente ai produttori di attrezzature, agli ingegneri di processo e ai team acquisti di allinearsi sulle esatte caratteristiche strutturali. In particolare, questo parametro previene confusione costosa durante la redazione dei diagrammi di tubazioni e strumentazione (P&ID).
In modo specifico, evita che gli ingegneri confondano il condotto di ingresso aria (canale primario che ammette aria atmosferica nella parte superiore dell’unità) con le aperture di scarico (le multiple uscite a valle dove il fluido bifase esce dalla struttura distributrice). Poiché questi componenti gestiscono fasi fluide completamente diverse e pressioni operative distinte, non sono interscambiabili su una scheda dati.
Come interpretare questo parametro su una scheda tecnica
Quando si esaminano le schede tecniche per le specifiche di progetto, gli ingegneri devono valutare il numero di porte di scarico attraverso un quadro metodologico sistematico:
Verifica incrociata della terminologia del produttore
Iniziare confermando la definizione esatta fornita dal produttore per «porta di scarico». Ciò è essenziale nel confronto benchmark tra prodotti di diversi fornitori, poiché le geometrie interne dei distributori e le convenzioni nomenclaturali strutturali proprietarie variano significativamente sul mercato.
Mappatura geometrica tramite disegni di progetto
Utilizzare il numero numerico di porte come punto di riferimento iniziale, ma incrociarlo sempre con i disegni tecnici certificati dell’attrezzatura. Il semplice valore numerico indica il conteggio delle aperture, ma non permette di ricostruire la disposizione fisica reale, i diametri individuali degli ugelli né gli angoli di inclinazione — tutti parametri critici per una modellazione CFD (Computational Fluid Dynamics) precisa.
Oltre il semplice conteggio dei componenti: validazione empirica
Evitare di utilizzare il numero di porte come scorciatoia per stimare l’efficienza del trasferimento di massa. Se un processo specifico richiede profili di velocità del fluido garantiti o un’omogeneità rigorosa dell’ossigeno disciolto (DO), gli ingegneri devono prescindere da assunzioni geometriche e richiedere dati di prova empirici, registri di test di accettazione in fabbrica (FAT) o log certificati di capacità di ossigenazione (kg O₂/h).
Per la serie DAWT, sebbene i numeri di porte pubblicati cataloghino con precisione le differenze fisiche tra i gruppi modellistici piccoli, medi e grandi, essi rappresentano soltanto un tassello del più ampio puzzle della dinamica dei fluidi. Il calcolo completo dell’area totale di scarico o la previsione accurata dei tassi di trasferimento di ossigeno richiedono l’accoppiamento del numero di porte con parametri progettuali più ampi, quali il regime di rotazione operativo (RPM) e la geometria dell’impeller.
Perché questo parametro strutturale è decisivo
In ultima analisi, il numero di porte di scarico costituisce un punto di riferimento insostituibile per l’identificazione delle configurazioni modellistiche e per il dimensionamento dei meccanismi interni di distribuzione. La sua vera rilevanza risiede nella classificazione strutturale, non nelle previsioni di prestazione autonome. Il comportamento reale della colonna di gas-liquido espulsa è dettato dall’intero design del distributore, dalla reologia del brodo di fermentazione e dalle condizioni operative attive.
Trattando il numero di porte di scarico come un parametro geometrico specifico ed integrato — e non come una metrica isolata — gli ingegneri possono leggere le schede tecniche con maggiore accuratezza, distinguere con chiarezza le specifiche strutturali verificate dalle ipotesi di prestazione e prendere decisioni basate sui dati durante la progettazione degli impianti e la selezione delle attrezzature.


