


A produção de alimentos raramente depende de um único equipamento. Leite, creme, molhos, xaropes, concentrados de frutas, chocolate, bebidas e outros produtos alimentícios normalmente passam por várias etapas antes de chegar à linha de envase ou embalagem. Tanques de armazenamento, sistemas de mistura, unidades de aquecimento ou resfriamento, bombas de transferência, válvulas, tubulações e equipamentos de envase devem trabalhar juntos, mantendo a qualidade consistente do produto e condições higiênicas.
Dentro deste sistema de processamento completo, a bomba conecta diferentes estágios de produção. Ela move ingredientes de vasos de preparação, transfere produtos intermediários entre tanques e entrega formulações acabadas aos equipamentos de envase. Quando o caminho de contato com o produto deve atender a rígidos requisitos sanitários, a bomba se torna uma parte importante da solução geral de processamento de alimentos.
É aqui que os requisitos da FDA e os padrões sanitários 3-A se tornam relevantes. Eles fornecem uma estrutura para considerar materiais, construção higiênica, saneamento e equipamentos de contato com alimentos ao construir uma linha de processamento completa.
O Processamento de Alimentos é um Processo Conectado, Não uma Tarefa de Bombeamento Isolada
Considere uma linha de produção de laticínios. Ingredientes crus ou preparados podem primeiro entrar em um tanque de armazenamento ou preparação, seguido de mistura, aquecimento, resfriamento, retenção e envase. Um arranjo de múltiplos estágios semelhante pode ser encontrado na produção de molhos, fabricação de bebidas, processamento de frutas e produção de confeitaria.
Os pontos de transferência entre esses estágios são críticos porque cada movimento do produto cria outra oportunidade para contaminação, resíduo do produto ou inconsistência no processo.
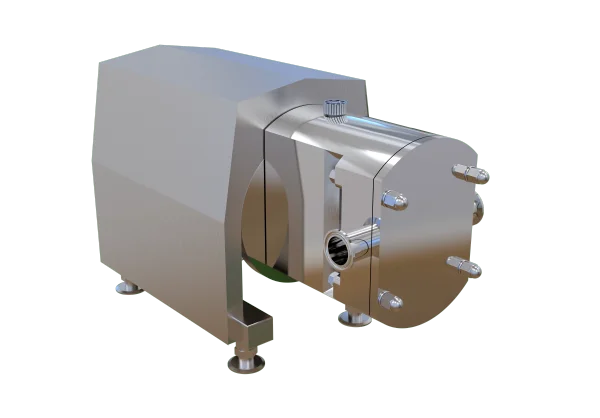
Uma bomba de lóbulos rotativos sanitária pode servir como elo de transferência entre essas operações. Seu papel pode ser relativamente simples mecanicamente, mas sua posição dentro do processo torna sua construção importante. A bomba deve ser compatível com o produto, conectada corretamente à tubulação sanitária e integrada aos procedimentos de limpeza e operação usados pela instalação de produção.
Portanto, projetar uma solução de processamento de alimentos começa com a compreensão do caminho completo do material, em vez de selecionar uma bomba baseando-se apenas na vazão.
Da Preparação do Ingrediente ao Produto Acabado
Diferentes produtos alimentícios impõem diferentes demandas a um sistema de processamento completo.
No processamento de laticínios, o sistema pode precisar lidar com leite, creme, ingredientes de iogurte ou outros produtos lácteos viscosos entre tanques e equipamentos a jusante. A produção de bebidas pode envolver xaropes, concentrados, componentes de sabor e produtos líquidos acabados. Linhas de molhos e condimentos podem lidar com molho de tomate, geleia, marmelada, pudim ou outras formulações concentradas.
Chocolate e xarope apresentam outro tipo de desafio porque a viscosidade pode aumentar substancialmente em comparação com produtos alimentícios líquidos comuns. Nessas aplicações, o estágio de transferência deve ser considerado juntamente com o design do vaso, arranjo da tubulação, controle de temperatura e requisitos de envase a jusante.
Uma bomba de lóbulos rotativos sanitária se encaixa neste processo como um dispositivo de transferência de deslocamento positivo controlado. Em vez de definir o sistema completo em torno da bomba, os engenheiros podem posicionar a bomba de acordo com onde o movimento controlado do produto é necessário entre dois estágios de processamento.
Por que o Estágio de Transferência é Importante em uma Solução Completa
Um tanque de processamento pode fornecer excelente desempenho de mistura, mas isso não garante automaticamente uma transferência estável a jusante. O produto ainda precisa sair do vaso, entrar na bomba, passar pela tubulação e chegar ao próximo estágio sob condições operacionais adequadas.
Isso é especialmente importante para produtos alimentícios viscosos ou concentrados.
A linha de bombas de lóbulos rotativos fornecida pode lidar com viscosidades de material de 0,2 a 100.000 cP. Dependendo do processo, a bomba pode ser configurada com controle de velocidade por inversor de frequência ou ajuste mecânico de velocidade. Isso permite que a capacidade de transferência seja adaptada a diferentes estágios de produção, em vez de forçar cada operação a funcionar em uma condição fixa de bombeamento.
Para uma linha completa de processamento de alimentos, essa flexibilidade pode ser útil quando os estágios de preparação, retenção e envase têm diferentes requisitos de vazão.
Projetando a Bomba em Torno do Equipamento de Produção
A bomba também deve corresponder ao arranjo físico da linha de processamento.
A bomba de lóbulos fornecida pode ser configurada para entrada superior e saída inferior ou arranjos de entrada e saída horizontais. Diferentes opções de conexão incluem braçadeira sanitária, rosca de tubo, flange, união DIN e conexões soldadas.
Essas escolhas se tornam importantes ao integrar a bomba com tanques, tubulações, válvulas, equipamentos de tratamento térmico, máquinas de envase ou unidades móveis de processamento.
Para materiais alimentícios de má fluência, alta concentração e pastosos, um funil de alimentação montado na parte superior também pode ser usado. Esta configuração fornece outra maneira de organizar a relação entre o vaso do produto e a seção de bombeamento quando a alimentação por gravidade sozinha é insuficiente.
O objetivo não é fazer a bomba executar todas as funções. Em vez disso, a bomba deve se encaixar naturalmente no arranjo do equipamento para que cada estágio da linha de processamento execute sua tarefa pretendida.
A Higiene Tem que Continuar em Todo o Caminho do Produto
A segurança alimentar não pode ser isolada ao corpo da bomba.
Se uma bomba sanitária estiver conectada a tubulações inadequadas, conexões mal projetadas ou equipamentos de processo de difícil limpeza, o desempenho sanitário geral do sistema ainda pode ser comprometido. O caminho de contato com o produto inclui a bomba, vedações, conexões, válvulas, tubos, tanques e equipamentos a jusante.
É por isso que o design sanitário precisa ser considerado no nível do sistema.
A bomba de lóbulos fornecida usa corpos de bomba em aço inoxidável 304 ou 316L e pode ser configurada com selos mecânicos simples ou duplos. Os materiais de O-ring disponíveis incluem Viton, silicone, EPDM, PTFE e NBR. As opções de selo mecânico incluem liga dura, carboneto de silício, grafite e cerâmica.
Essas escolhas de configuração permitem que a bomba seja incorporada em diferentes ambientes de processamento de alimentos de acordo com os requisitos do produto e operacionais.
FDA e 3-A como Parte da Segurança Alimentar em Nível de Sistema
Os requisitos da FDA fornecem uma estrutura regulatória para a fabricação sanitária de alimentos nos Estados Unidos, incluindo requisitos relacionados a equipamentos, operações sanitárias e controles de produção.
Os Padrões Sanitários 3-A adotam uma abordagem mais focada em equipamentos para design higiênico. Os padrões 3-A aplicáveis abordam equipamentos de processamento de alimentos e estabelecem critérios relacionados à construção sanitária, capacidade de limpeza, materiais e outras considerações higiênicas.
Para uma solução completa de processamento de alimentos, esses requisitos não devem ser tratados simplesmente como um rótulo anexado a uma bomba individual. A empresa de processamento ainda precisa avaliar o caminho completo de contato com o produto e seus procedimentos de saneamento.
Uma bomba com construção sanitária adequada pode contribuir para esse sistema, mas os tanques, tubulações, válvulas, conexões e outros equipamentos de contato com o produto também devem apoiar os mesmos objetivos higiênicos.
Construindo Soluções Completas em Torno de Diferentes Produtos Alimentícios
Uma solução de processamento completa pode, portanto, ser configurada de forma diferente de acordo com o produto que está sendo fabricado.
Para produtos lácteos líquidos, o foco pode estar na transferência higiênica entre equipamentos de armazenamento, processamento e envase. Para molhos viscosos, concentrados e xaropes, o sistema pode exigir maior atenção ao deslocamento da bomba, resistência da tubulação e condições de temperatura. Chocolate e outros produtos altamente viscosos podem exigir consideração adicional de aquecimento ou isolamento para manter características de fluxo adequadas.
A bomba fornecida pode ser equipada com uma jaqueta opcional para isolamento ou aquecimento, o que pode se tornar útil quando as características de transferência do produto são fortemente afetadas pela temperatura.
Esta abordagem muda o papel da bomba de uma máquina independente para um componente de um pacote de equipamentos específico do processo.
O que um Pacote de Equipamentos de Processamento de Alimentos Deve Realizar
Um sistema de processamento de alimentos bem projetado deve permitir que o produto se mova logicamente de um estágio para o próximo, sem criar pontos de transferência desnecessários ou áreas de saneamento difíceis.
A bomba deve corresponder à viscosidade exigida do produto e às condições de fluxo. O sistema de conexão deve corresponder à tubulação sanitária. As saídas do tanque e as entradas da bomba devem fornecer alimentação confiável do produto. O aquecimento ou isolamento deve ser considerado onde a temperatura do produto afeta o comportamento da transferência. O controle de velocidade deve corresponder aos requisitos dos estágios de mistura, retenção e envase.
Mais importante ainda, esses elementos devem ser projetados juntos.
Para fornecedores de equipamentos e fabricantes de alimentos, esta abordagem em nível de sistema torna possível desenvolver soluções em torno dos processos de produção reais, em vez de simplesmente adicionar uma bomba a uma linha existente após o equipamento principal já ter sido selecionado.
Da Bomba Sanitária à Solução Completa de Processamento de Alimentos
A importância de uma abordagem sanitária em conformidade com a FDA e 3-A torna-se mais clara quando a bomba de lóbulos é vista como parte de um sistema completo de processamento de alimentos.
A bomba pode transferir leite entre tanques, mover xarope em direção ao equipamento de envase, lidar com produtos concentrados de frutas ou transportar chocolate viscoso através de uma linha de processo controlada. Mas seu desempenho e valor higiênico dependem de como ela interage com o equipamento ao redor.
Uma solução completa, portanto, reúne manuseio do produto, configuração do tanque, tubulação sanitária, seleção da bomba, aquecimento ou isolamento, controle de velocidade, vedação, limpeza e equipamentos a jusante.
Para fabricantes de alimentos, esta abordagem integrada fornece uma base mais prática para o desenvolvimento de linhas de processamento higiênicas. O objetivo não é simplesmente instalar uma bomba de lóbulos rotativos sanitária. É criar um sistema de processamento conectado no qual cada estágio de contato com o produto suporte transferência confiável, saneamento eficiente e produção consistente de alimentos.


